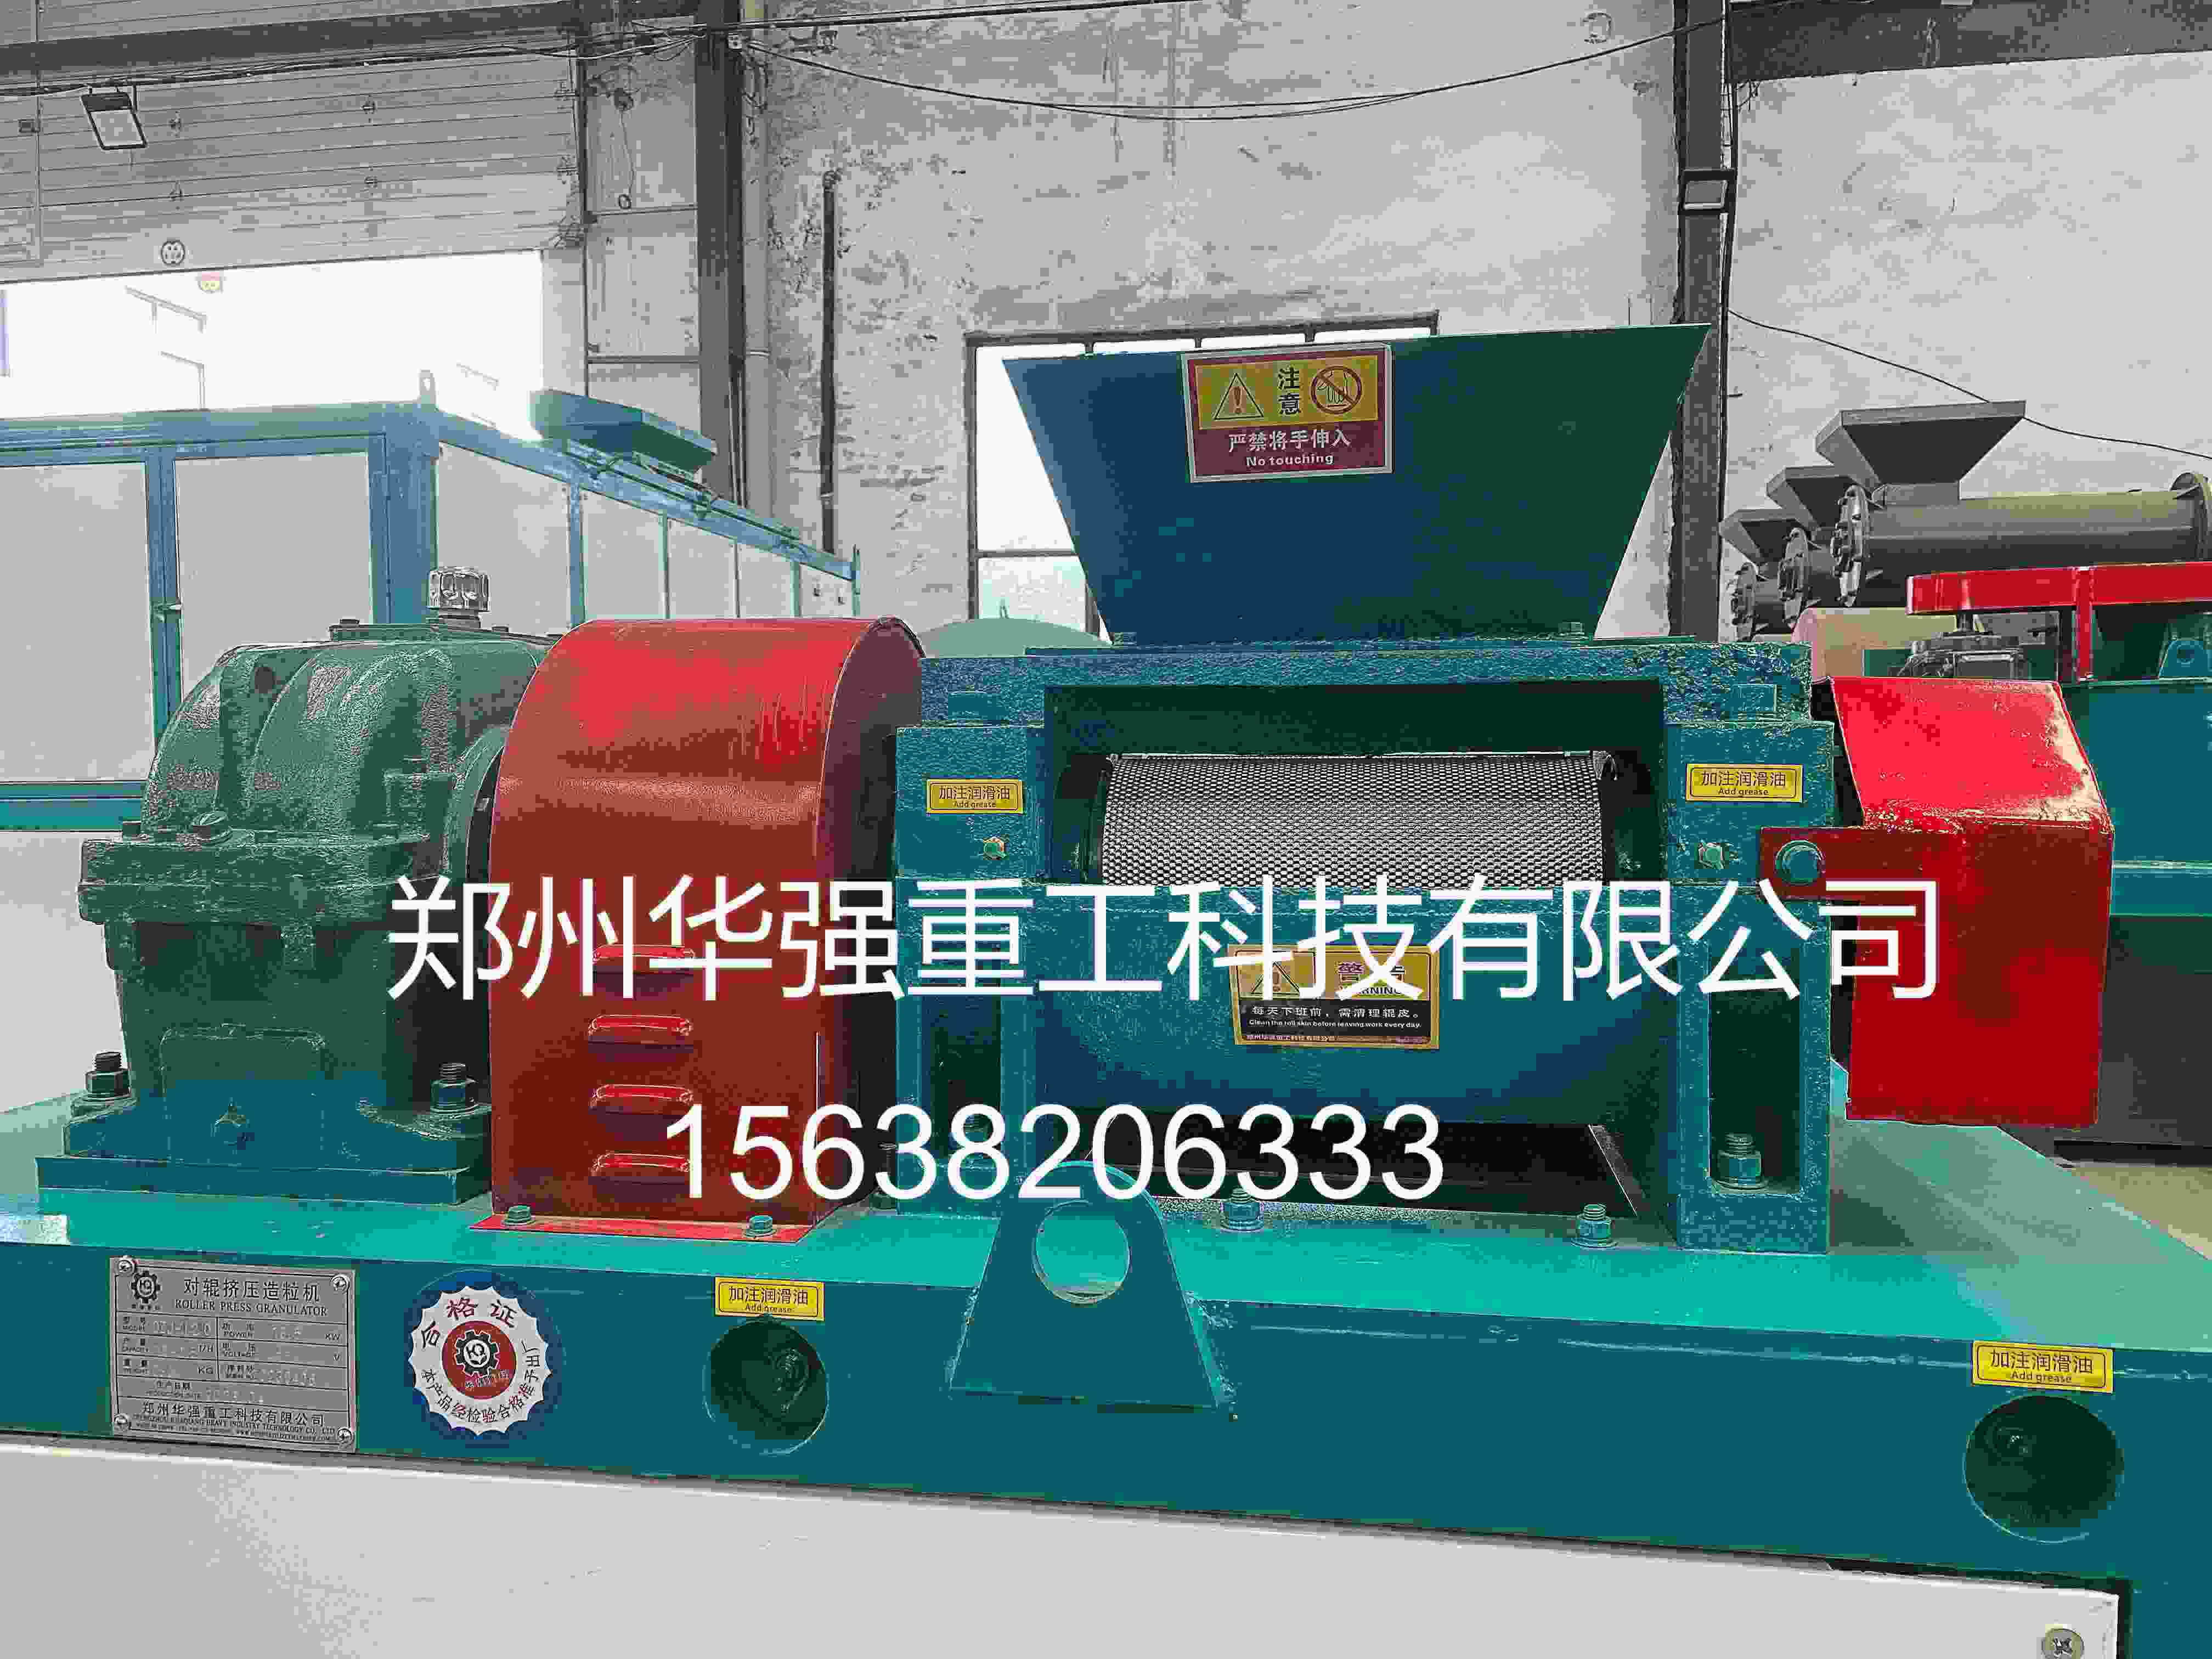
先给结论:既不要上来就调辊隙,也不要上来就拧液压压力表。这两个动作单独做,都有相当概率把问题弄得更糟。正确的切入顺序,是先判断物料状态是否落在成型窗口内,再把辊隙当作“机械基准”去校准,然后才用液压压力去“补足和稳住”这个基准。跳过前两步直接动压力或间隙,等于在没有基准的前提下盲目加压或收缝。
先一步:物料状态,是决定“调什么”的前提。 液压对辊靠的是机械力把粉体压密实,如果物料本身含水率偏离了可压区间,辊隙和压力调得再精细也无济于事。水分偏高,颗粒容易粘连、压成饼状;水分偏低,物料缺少粘结性,出料就是粉料和松散碎渣。细度同样关键:粉料过粗,挤压时难以密实填充,成型率下降;过细则粘性增加,粘辊风险上升。如果物料水分和细度都不在窗口内,先回头处理物料,而不是在设备参数上反复试错。
第二步:辊隙,是压力的“作用对象”。 辊隙决定了物料在通过两辊之间时,被压缩到什么厚度。辊隙过大,物料层太厚,即便液压压力打得很高,单位物料承受的实际压强仍然不足,颗粒疏松扁薄、一捏就散;辊隙过小,则负荷飙升,粘辊和闷机风险陡增。有机肥类物料的两辊间隙通常控制在0.5—1毫米,新辊皮初次调试可从0.4—0.6毫米起步再微调,并且两侧间隙偏差需要控制在±0.2毫米以内,否则偏压一侧的颗粒会先出问题。辊隙没有校准到基准值之前,液压压力表上读到的数字没有稳定的参考意义。
第三步:液压压力,是在基准之上做“补足和稳压”。 当物料状态和辊隙都到位,颗粒仍然松散,才轮到查液压。液压压力过低,成型压力不足,颗粒紧实度上不去;压力波动则会让颗粒硬度忽高忽低,同一批料出粒松紧不一。这时候需要查的不是“把压力表拧大”,而是液压站油位、油缸和管路渗漏、调压阀状态以及蓄能器是否失效。压力设定的起点也不宜一次拉满,可从额定值的较低区间起步,观察出粒状态后小幅递增,每次调整后留出足够的运行时间看效果,而不是在压力表上反复跳跃。
把这三步串起来,排查链条就是:物料水分与细度→辊隙平行度与基准值→液压压力稳定性→辊面球窝与刮料脱模。辊隙回答的是“压力作用在什么厚度上”,液压回答的是“这个厚度上的压力够不够、稳不稳”。先动辊隙再查液压,或者先查液压再核辊隙,本身没有 的对错;真正的错误,是在物料状态没确认的情况下,拿辊隙和压力当 变量去“试”。