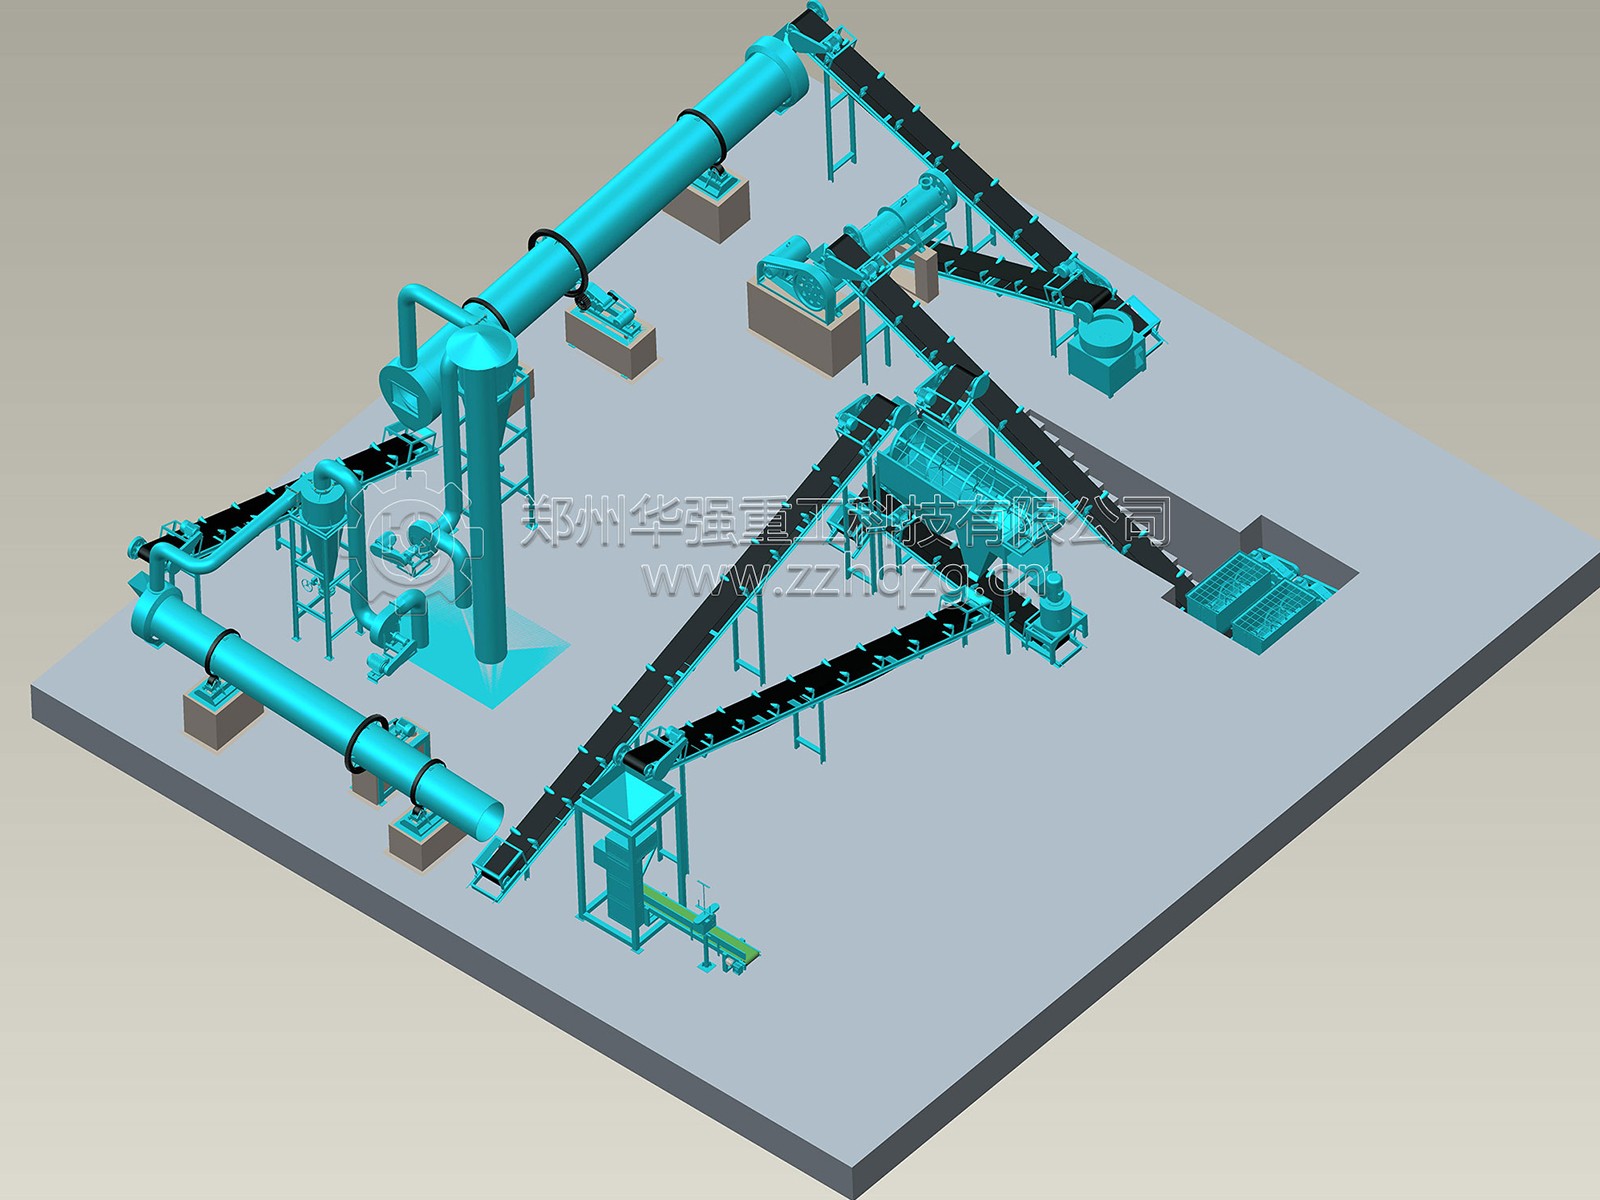
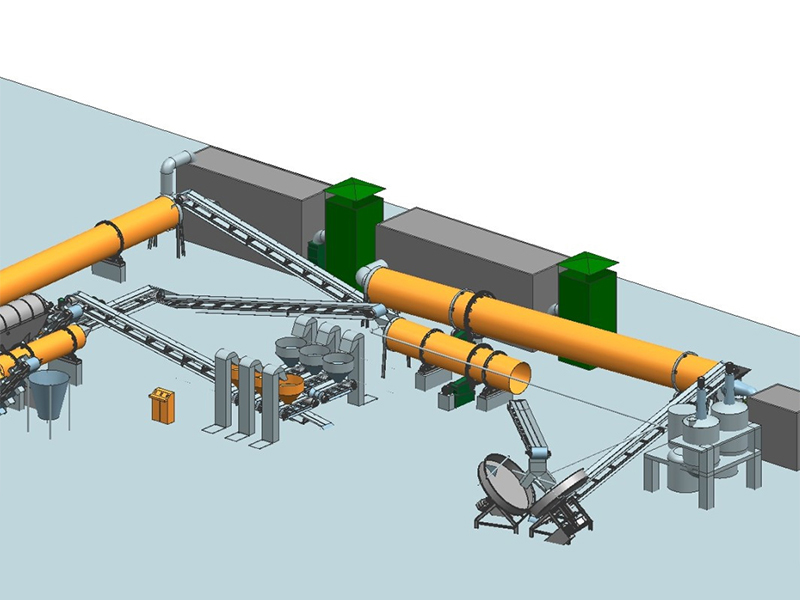
猪粪有机肥生产线的核心工艺可概括为“前期发酵处理+深加工造粒”两大阶段。其中发酵、造粒、筛分三个环节分别承担着无害化、成型和品质把控的职能,任一环节出现问题,都会直接影响成品合格率和经济效益。
猪粪含水率高、粘性大,直接造粒无法成型,必须先经过好氧发酵。发酵的核心目标是利用微生物活动产生的高温杀灭病原菌和虫卵,同时将有机物降解为稳定的腐殖质。
行业实践中,猪粪发酵的温度控制是关键指标。发酵过程中堆体内部温度应达到55至65摄氏度,并维持足够的高温持续时间,才能有效灭活有害生物。发酵方式主要有槽式发酵和条垛式堆肥两种。槽式发酵配套翻抛机使用,翻抛深度可达1.5至2米,适合规模化连续生产;条垛式堆肥将物料堆成宽1至1.5米的条状,通过定期翻动保证供氧。发酵周期通常为7至15天,判断腐熟的标准是物料温度不再升高、颜色变为黑褐色、臭味基本消失。
发酵腐熟后的物料经粉碎、配料后进入造粒工序。猪粪有机肥的造粒方式主要有圆盘造粒、转鼓造粒和挤压造粒三种,选型取决于原料特性和目标产能。
圆盘造粒机结构简单、操作直观,通过倾斜圆盘的旋转使物料滚球成型,成粒率可达93%以上,适合中小规模生产。转鼓造粒机处理量大,适合规模化连续作业。需要注意的是,猪粪纤维含量较高,挤压造粒可能导致纤维结构被破坏,成球率反而不理想。造粒过程中通常需喷洒少量水或粘结剂,使物料含水率达到适宜成球的范围。
造粒烘干冷却后的颗粒粒径存在波动,必须经过筛分分级。滚筒筛分机是猪粪有机肥生产线的标配设备,其倾斜旋转的圆筒结构使物料在筒内翻滚前进,小于筛孔的合格颗粒落下进入包装环节,大于筛孔的颗粒沿筒体排出。
筛分环节的核心价值在于返料循环。筛分出的偏大颗粒和偏小粉末并非废料,偏大颗粒经粉碎后与粉末一同返回造粒机重新成球。这一循环设计使原料利用率大幅提升,减少了物料浪费。同时,筛分作为成品出厂前的重要一道关卡,确保进入包装环节的颗粒粒径一致、品相稳定,对于走品牌路线的有机肥企业至关重要。
综上,猪粪有机肥生产线的发酵环节决定无害化效果,造粒环节决定成型效率,筛分环节决定成品品质。三个环节环环相扣,配置时需确保产能匹配、工序衔接顺畅,才能实现从粪污到合格商品有机肥的增效转化。