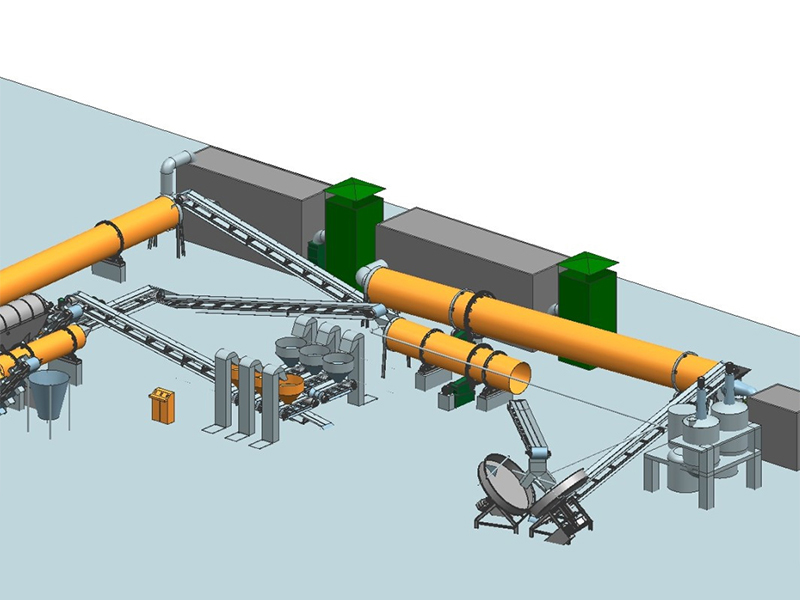
配尿素粉碎车间,很常见的误区是把它当成"买一台粉碎机摆进去"。实际上它是一个从尿素仓库到配料秤的完整物料流,任何一个节点卡住,后面的配料精度、混合均匀度和造粒成球率都会跟着垮。
尿素粉碎车间的标准工艺路径是:尿素仓(或吨袋投料)→ 除铁除杂 → 粉碎机 → 螺旋/皮带输送 → 配料秤 → 双轴混合机。其中粉碎是承上启下的节点——它前面连着仓储,后面直接决定氮素在配方里分布得均不均匀。
市面上能打尿素的粉碎机主要有三类,选型的本质是按结块程度、产能和细度要求对号入座,不是哪个贵就选哪个。
机型 | 破碎原理 | 优势 | 短板 | 适用场景 |
|---|---|---|---|---|
单轴尿素粉碎机 | 单根主轴 + 交错合金刀片,中低速剪切撕裂(约 1440 r/min) | 发热少、温升可控(部分机型 ≤40℃)、粒度均匀、过粉碎率低、占地仅 1~1.4 ㎡ | 单机产能上限偏低,超大硬块需预打散 | 中小型复混肥厂、BB 肥车间、水溶肥原料处理 |
链式粉碎机 | 链条高速撞击 + 腔壁研磨 | 对高湿、粘性物料适应性好,不易堵 | 线速度高,尿素易摩擦生热熔融粘壁 | 复合肥线常规原料粉碎,兼顾其他物料 |
笼式粉碎机 | 内外两组笼条高速相向旋转,冲击破碎,无筛网 | 湿料、结块料能顺畅通过,不糊筛;结构紧凑、密封好 | 过粉碎偏多,粉尘与热负荷较高 | 尿素、一铵、二铵等硬粒物料规模化处理 |
一句话判断:结块严重、要求低温不熔融,选单轴;处理量大、物料混杂,选链式;结块料多且怕堵筛,选笼式。很多厂实际是"链式打头阵 + 单轴把关"的两级配置——先破大块,再控细度。
粉碎机产能配小是车间 常见的病。原因往往不是算错,而是按平均配料量算,没考虑尿素在配方中的占比波动。
高氮配方(氮含量 ≥20%)里尿素占比可以很高,低氮配方里又很少。如果按平均值配粉碎机,换配方时就会堵在粉碎这一环,整线被迫降速。
正确的算法是:粉碎机时产 ≥ 整线 时产 × 配方中尿素 占比 × 1.2 安全系数。
整线年产规模 | 整线时产约 | 尿素峰值时处理量 | 粉碎车间配置 |
|---|---|---|---|
3 万吨 | 4~5 t/h | 1~2 t/h | 单轴 1 台(5.5~11 kW) |
5 万吨 | 7~8 t/h | 2~3 t/h | 单轴 1 台(15 kW 级)或链式 1 台 |
10 万吨 | 14~15 t/h | 4~6 t/h | 单轴 1 台(22~30 kW)或链式 + 单轴两级 |
20 万吨 | 28~30 t/h | 8~10 t/h | 单轴 2 台并联,或笼式 + 单轴组合 |
两个匹配原则必须守住:一是前大后小——粉碎产能要高于后续混合与造粒的正常消耗,缓冲换料与水分波动;二是留 10%~20% 余量,但别盲目追大,时产 2 吨的需求直接上时产 8 吨机型,空转率高、单吨电耗反而上升。
一是单独隔间 + 防潮。尿素吸湿性强,粉碎区建议设独立隔间,车间相对湿度控制在 60% 以下,原料密封存放。地面、墙面、顶棚做平滑处理,减少粉尘积聚。
二是检修通道与安装精度。设备周边留 ≥0.8~1.5 m 检修通道;主机落位后用水平仪校准,纵横水平度偏差建议 ≤0.5‰,避免运行抖动、主轴偏磨。
三是除尘支路独立。尿素粉尘属可燃性有机粉尘, 点火能较低,除尘支路必须单独设,不得与煤尘、金属粉或其他易燃介质共用布袋箱体。负压系统按"主机 → 旋风分离器 → 脉冲布袋除尘 → 引风机"布置,管路风速 ≥20 m/s 防沉降堵管。
四是电气防爆与接地。壳体、进料溜槽、法兰做导电跨接,接地电阻 ≤4 Ω;电机按场所选防爆等级;控制柜移出防爆区或采用正压柜。PLC 做"给料—除尘—主机"顺序联锁,主机电流超 110% 或轴承测温 ≥75℃ 自动停给料并报警。
五是停机顺序不能反。先停给料 → 空转 2~3 分钟排空腔体 → 停主机 → 延时停除尘。残留尿素吸潮板结在刀组间,是次日启动过载的 原因。