很多复合肥生产企业在新建或升级生产线时,都踩过造粒机选型的坑:只盯着低价入手设备,投产后才发现成球率低、返料量居高不下,后续烘干筛分环节负荷直接翻倍,吨料能耗比预期高出一大截;还有的机型只能适配单一配方,换高氮、高腐植酸类物料就频繁粘壁堵料,生产线灵活性大幅受限,然后不仅没省下钱,反而要额外投入改造资金,投产延期几个月,损失了大量订单收益。
造粒机作为复合肥生产线的核心环节,选型决策直接决定整条产线的成球品质、生产效率和长期运营成本,一套清晰的避坑指南,能帮采购方避开90%的常见选型误区,选到真正适配自身工况的设备。
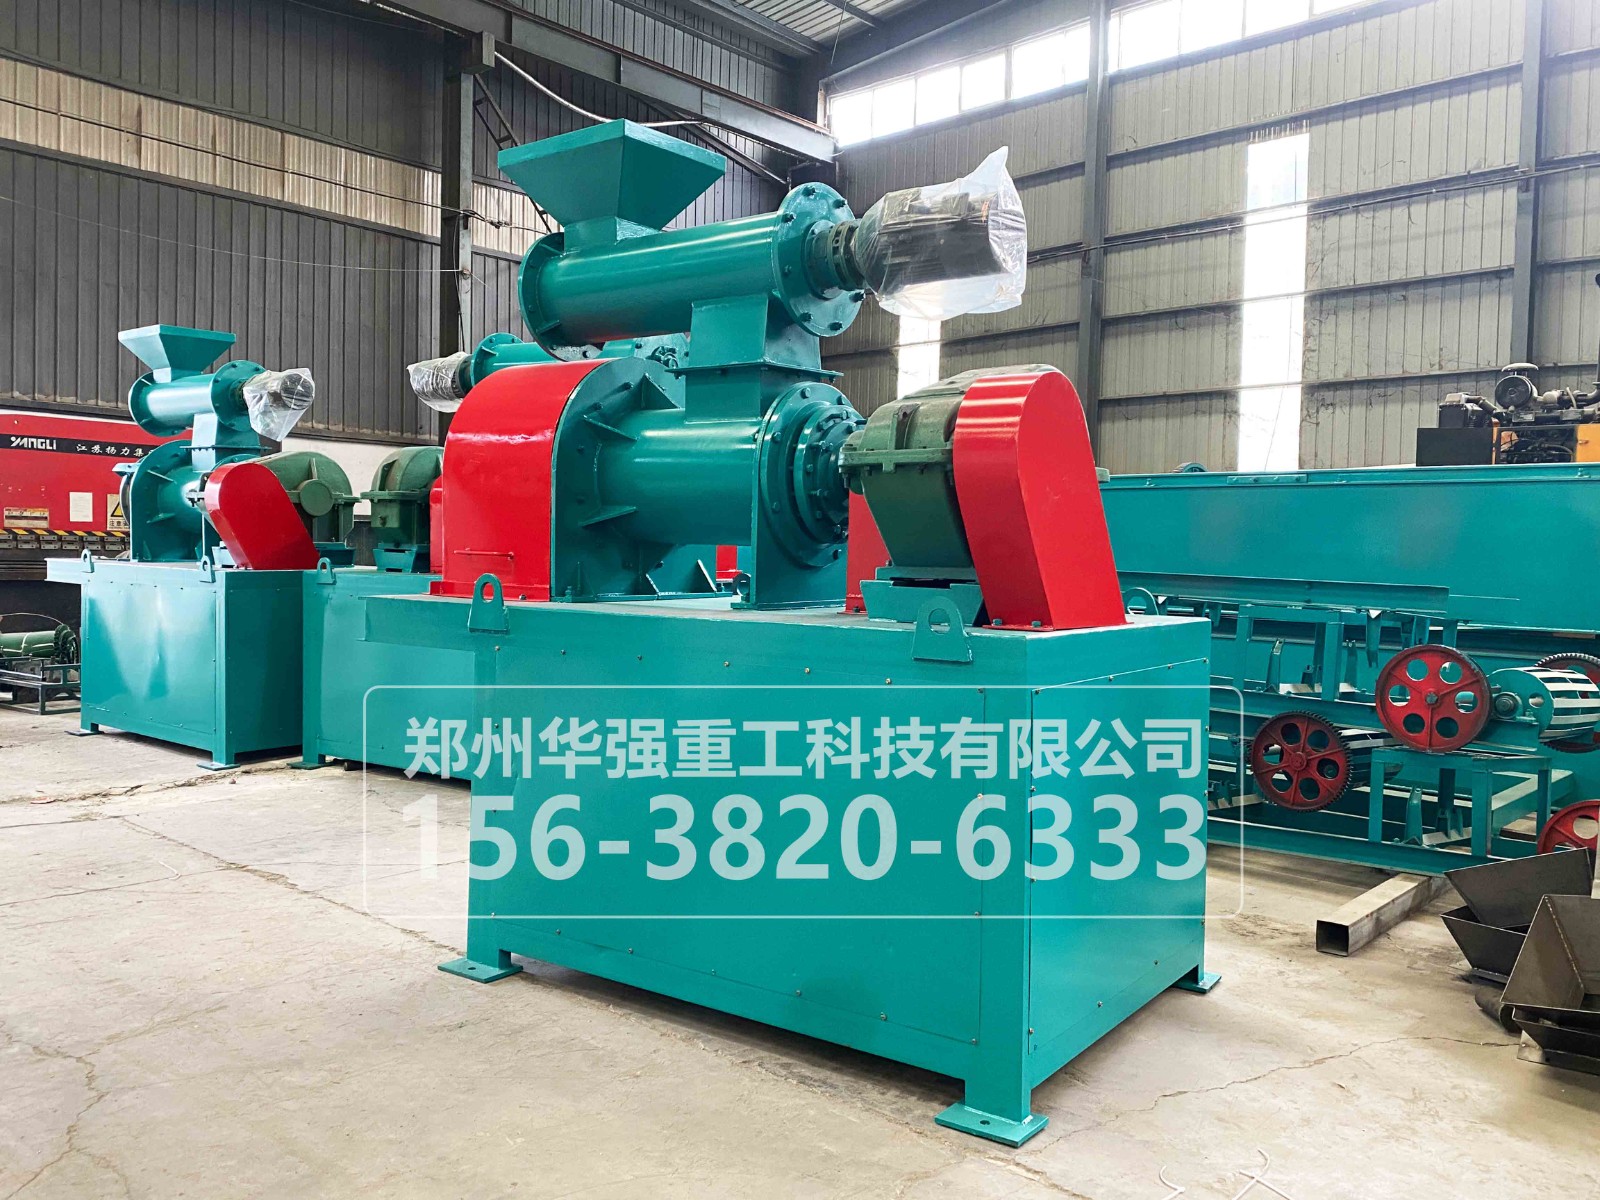
选型头一坑,是只看价格不看工艺匹配度。很多采购方为了压低初期投资,盲目选择和自身原料特性不匹配的造粒工艺,比如主打节能降耗、处理干粉高氮复合肥的生产线,却选了传统湿法转鼓造粒机,生产时必须额外添加大量水蒸气和粘合剂,不仅后续必须配套大型烘干设备,能耗直接翻倍,高氮物料遇高温还容易出现养分流失、颗粒融化结块的问题。正确的做法是先明确自身主打的肥料配方:如果以干粉复合肥、高氮配方为主,优先选对辊挤压造粒机,全程室温下成型,无需烘干工序,吨料能耗大幅降低;如果是大产能常规氮磷钾复合肥、追求颗粒圆润品相,优先选转鼓搅齿复合造粒机,成球率更高,适配大规模连续化生产。
选型第二坑,是忽略核心参数的核验,轻信厂家口头承诺。很多厂家宣传的“成球率95%”没有明确工况前提,实际投产之后,物料含水率、配方稍有变动,成球率就直接跌到70%以下,返料量暴增,整条生产线产能根本达不到设计标准。选型时必须要求厂家出具对应工况下的实测参数:合格的复合肥造粒机,对应常规物料的一次成球率不能低于85%,成品颗粒直径稳定在3mm-5mm区间;同时要核验核心部件材质,接触物料部位必须采用防腐蚀不锈钢,造粒辊皮、搅齿等耐磨件要采用高硬度合金材质,才能抵御复合肥物料的酸碱腐蚀,延长易损件更换周期。
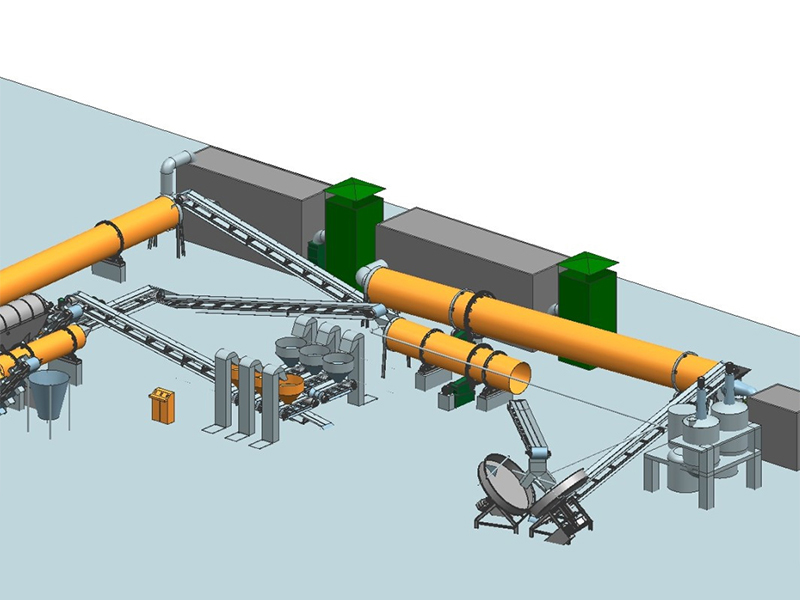
选型第三坑,是忽视厂家的整线配套服务能力。很多小厂只能单独卖造粒机主机,无法提供后续的工艺调试、配套设备对接服务,设备买回来之后,和前端搅拌机、后端筛分机的参数不匹配,生产线衔接不畅,频繁出现堵料、物料输送断层的问题。郑州华强重工针对复合肥生产线造粒环节,提供从单机定制到整线工艺匹配的全流程服务,可根据用户的产能、配方、场地条件定向调整设备参数,设备出厂前提前完成试机校验,还能提供安装调试和操作工人培训,避免投产之后出现工艺衔接问题。
想要长期稳定运行,投产之后还要注意一个细节:根据物料配方调整设备运行参数,比如挤压造粒机要根据物料硬度调整辊压压力,转鼓造粒机要根据物料粘性调整筒体转速,就能让设备长期保持高成球率运行。
复合肥造粒机选型从来不是越便宜越好,只有匹配自身原料特性、产能规划和配方需求,才能让整条生产线稳定增效运行,从根源上避免投产之后返工改造的额外成本。