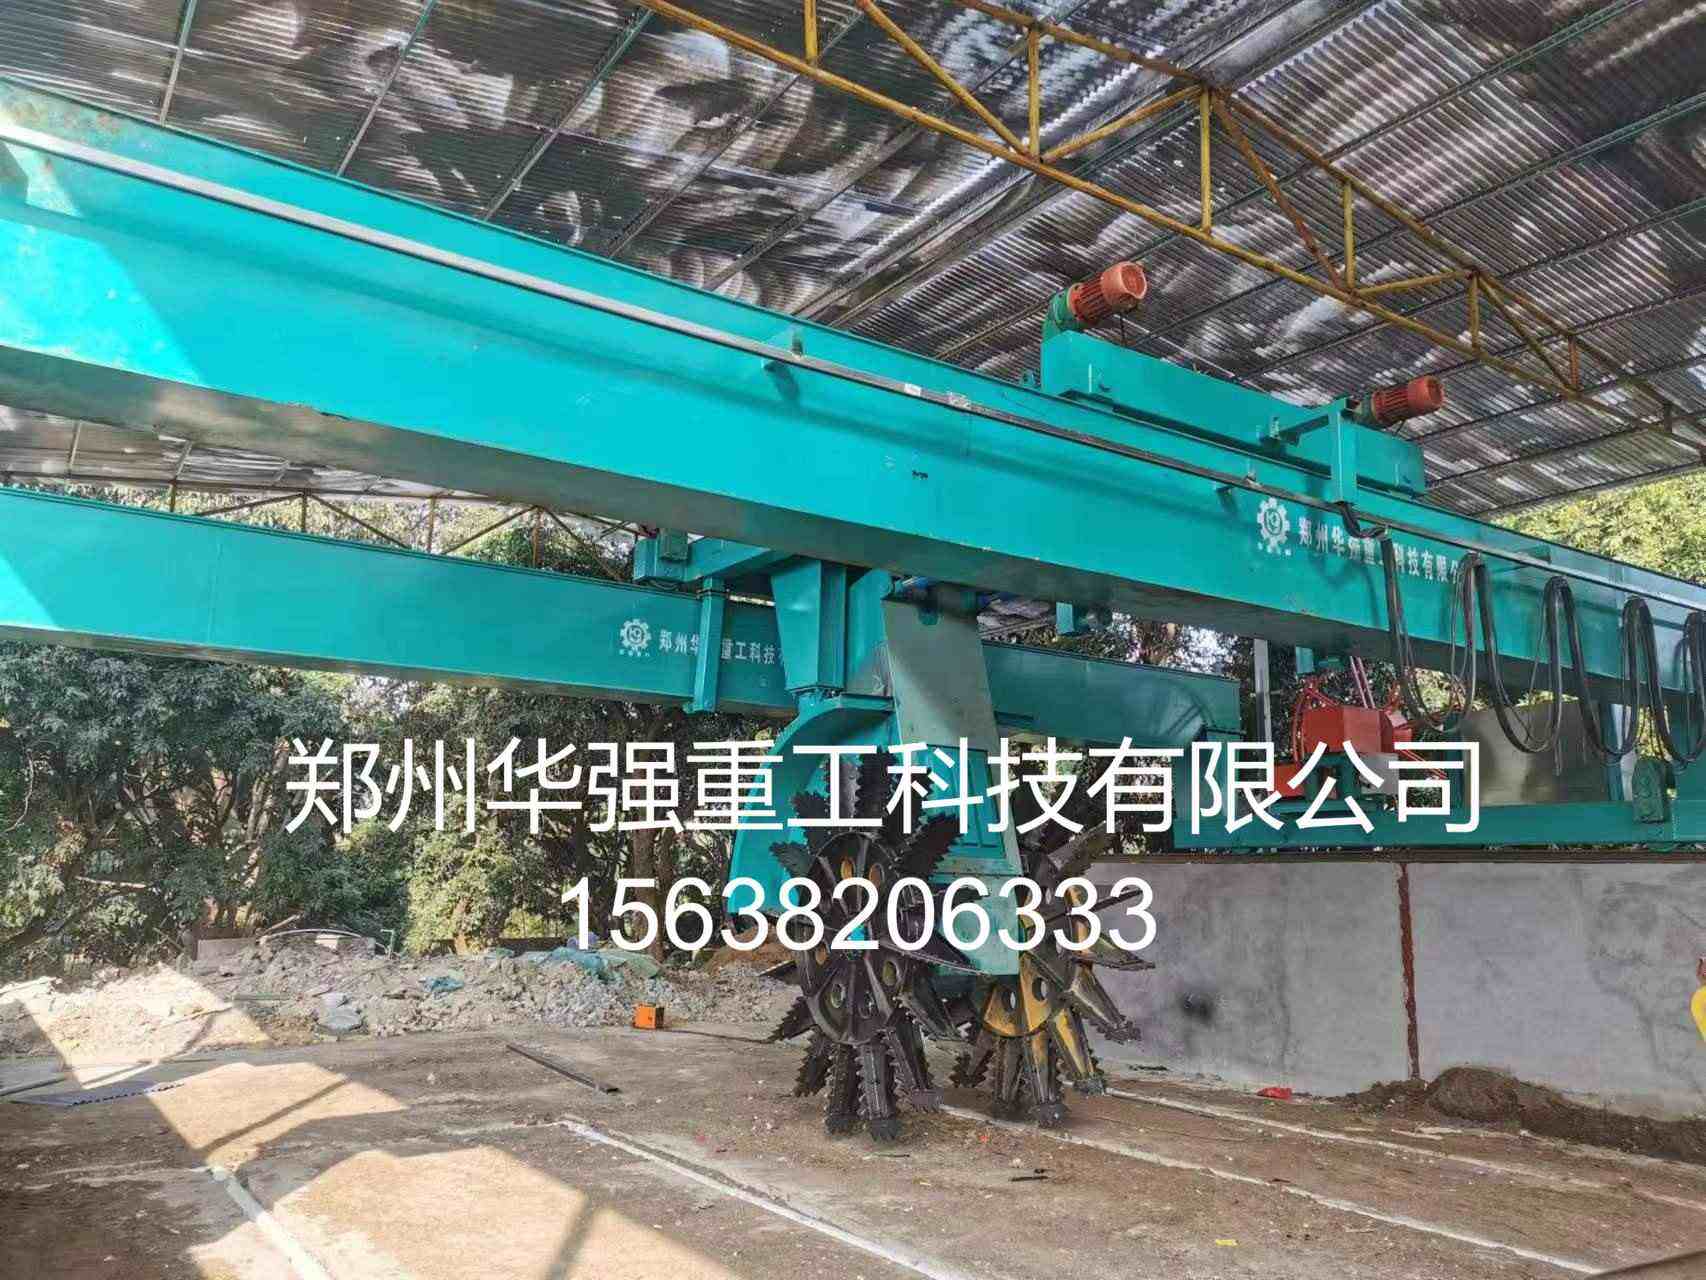
轮盘翻抛机在槽式发酵里能稳稳跑完整条槽,靠的不是轮子随便压在钢轨上,而是“机架、行走轮、轨道、定位信号”四件套的精密咬合。很多现场出现啃轨、跑偏、槽边漏翻、端头撞限位,根子都出在这套配合没调明白。
轮盘翻抛机多采用龙门双梁结构。两根纵梁横跨发酵槽,梁端各装一组行走轮总成,落在槽壁顶部的纵向轨道上。动力由行走电机加硬齿面减速机输出,通过传动轴把扭矩分给两侧主动轮,被动轮只承重导向。
机架上方的横向移位小车带着翻抛轮盘左右平移,轮盘本身靠液压油缸整体升降,切入不同料层深度。所以“行走”其实是两层运动:大车沿槽纵向往复,小车沿梁横向补位,两者合成整槽无死角覆盖。
轨道一般用重型钢轨或加工工字钢,固定在槽壁顶预埋件上,顶面找平、纵向拉直。行走轮踏面压在轨顶承重,轮缘贴轨侧导向防脱轨。
主动轮驱动时,轮轨接触面靠摩擦力把整机往前推,和火车轮轨一个道理。导向轮或轮缘限制横向窜动,不让机架歪着走。两侧主动轮必须同步——常见做法是单电机经分动箱或左右链传带动同轴,保证左右线速度一致;一旦不同步,整机就斜拉,轨道一侧吃满、一侧悬空。
横向小车走的是机架顶部的横轨,由独立减速电机经链条驱动,配合轮盘覆盖宽度把槽边死料带吃掉。大车管“前后”,小车管“左右”,翻抛轮盘管“上下切深”,三者由PLC统一节拍。
纵向行程靠“限位开关加变频减速”控制。槽两端装行程限位和缓冲块,接近端头时电控给行走电机降频,触限位后平稳换向。带编码器的机型会标原点,防止每趟累积跑偏。
横向小车用齿条或变频走行定位,配合轮盘有效抛幅盖满槽宽,两端不撞壁、不漏边。调试目标是:轮盘翻松的实际宽度覆盖整槽,槽边不发暗、不积“死料带”。
换槽靠移行车。移行车跑横向轨道,轨距与翻抛机轮距一致、轨面与槽顶轨道等高。翻抛机抬升轮盘、开出槽尾驶上移行车,移行车横移到目标槽尾,再对准纵向轨道开进去。这里的关键是接轨间隙小、轨面等高、轮距匹配,否则容易掉道。
轨道装完不是万事大吉。基础沉降、接头错台、螺栓松动都会让轮缘单侧受力,表现就是啃轨、异响、电机电流波动。
安装校准按几条硬指标走:轨距与轮距一致,偏差不大于±2毫米;单根轨道每米水平偏差不大于1毫米,全槽高差不大于3毫米;两轨平行度每10米不大于3毫米;接头留3至5毫米伸缩缝,错台不大于0.5毫米;固定预埋件每2米一处,螺栓加防松垫圈。
空载试车时,用塞尺量轮缘与轨侧间隙,两侧差值不超过2毫米;带料后若槽边总留一条暗带,先查大车定位漂移和小车横移终点,再查轮盘叶片磨损,别急着加转速。
轨道基础用C30混凝土,预埋件水平度按2毫米每米控,养护够28天再上设备。行走轮选铸钢或合金钢,轮缘别做太尖,尖轮缘吃轨侧快。轮盘升降油缸的液压锁要可靠,否则翻抛阻力突变时机架微跳,轮轨接触瞬间脱开再砸回,长期会把焊缝震裂。
电控上把“端头减速—触限换向—横移回中”做成互锁。冲限位硬停的厂,三个月就能把缓冲块砸变形、轨道端头螺栓拔出来。行走速度一般控在2至6米每分钟,遇高湿粘料降速,别用冲速掩盖翻抛不足。
把你的槽长、槽宽、轨距、轮盘直径和是否配移行车发过来,可以直接帮你校一遍轨距与轮距匹配、算行走电机功率,并给一份从空载到带料的调试参数表。