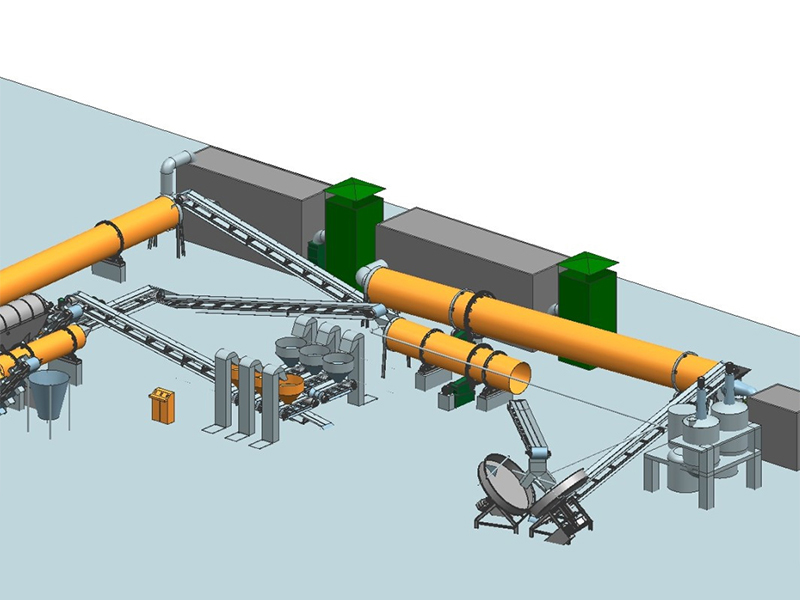
有机肥整套生产流程中,粉碎机是造粒前端的关键预处理设备,粉碎效果直接影响后续成粒率、颗粒紧实度以及返料量。很多加工厂容易忽略细度管控,要么颗粒粗、成型差,要么粉碎过细、粉尘多能耗高,掌握设备原理和调试方法,才能稳定产出适合造粒的粉料。
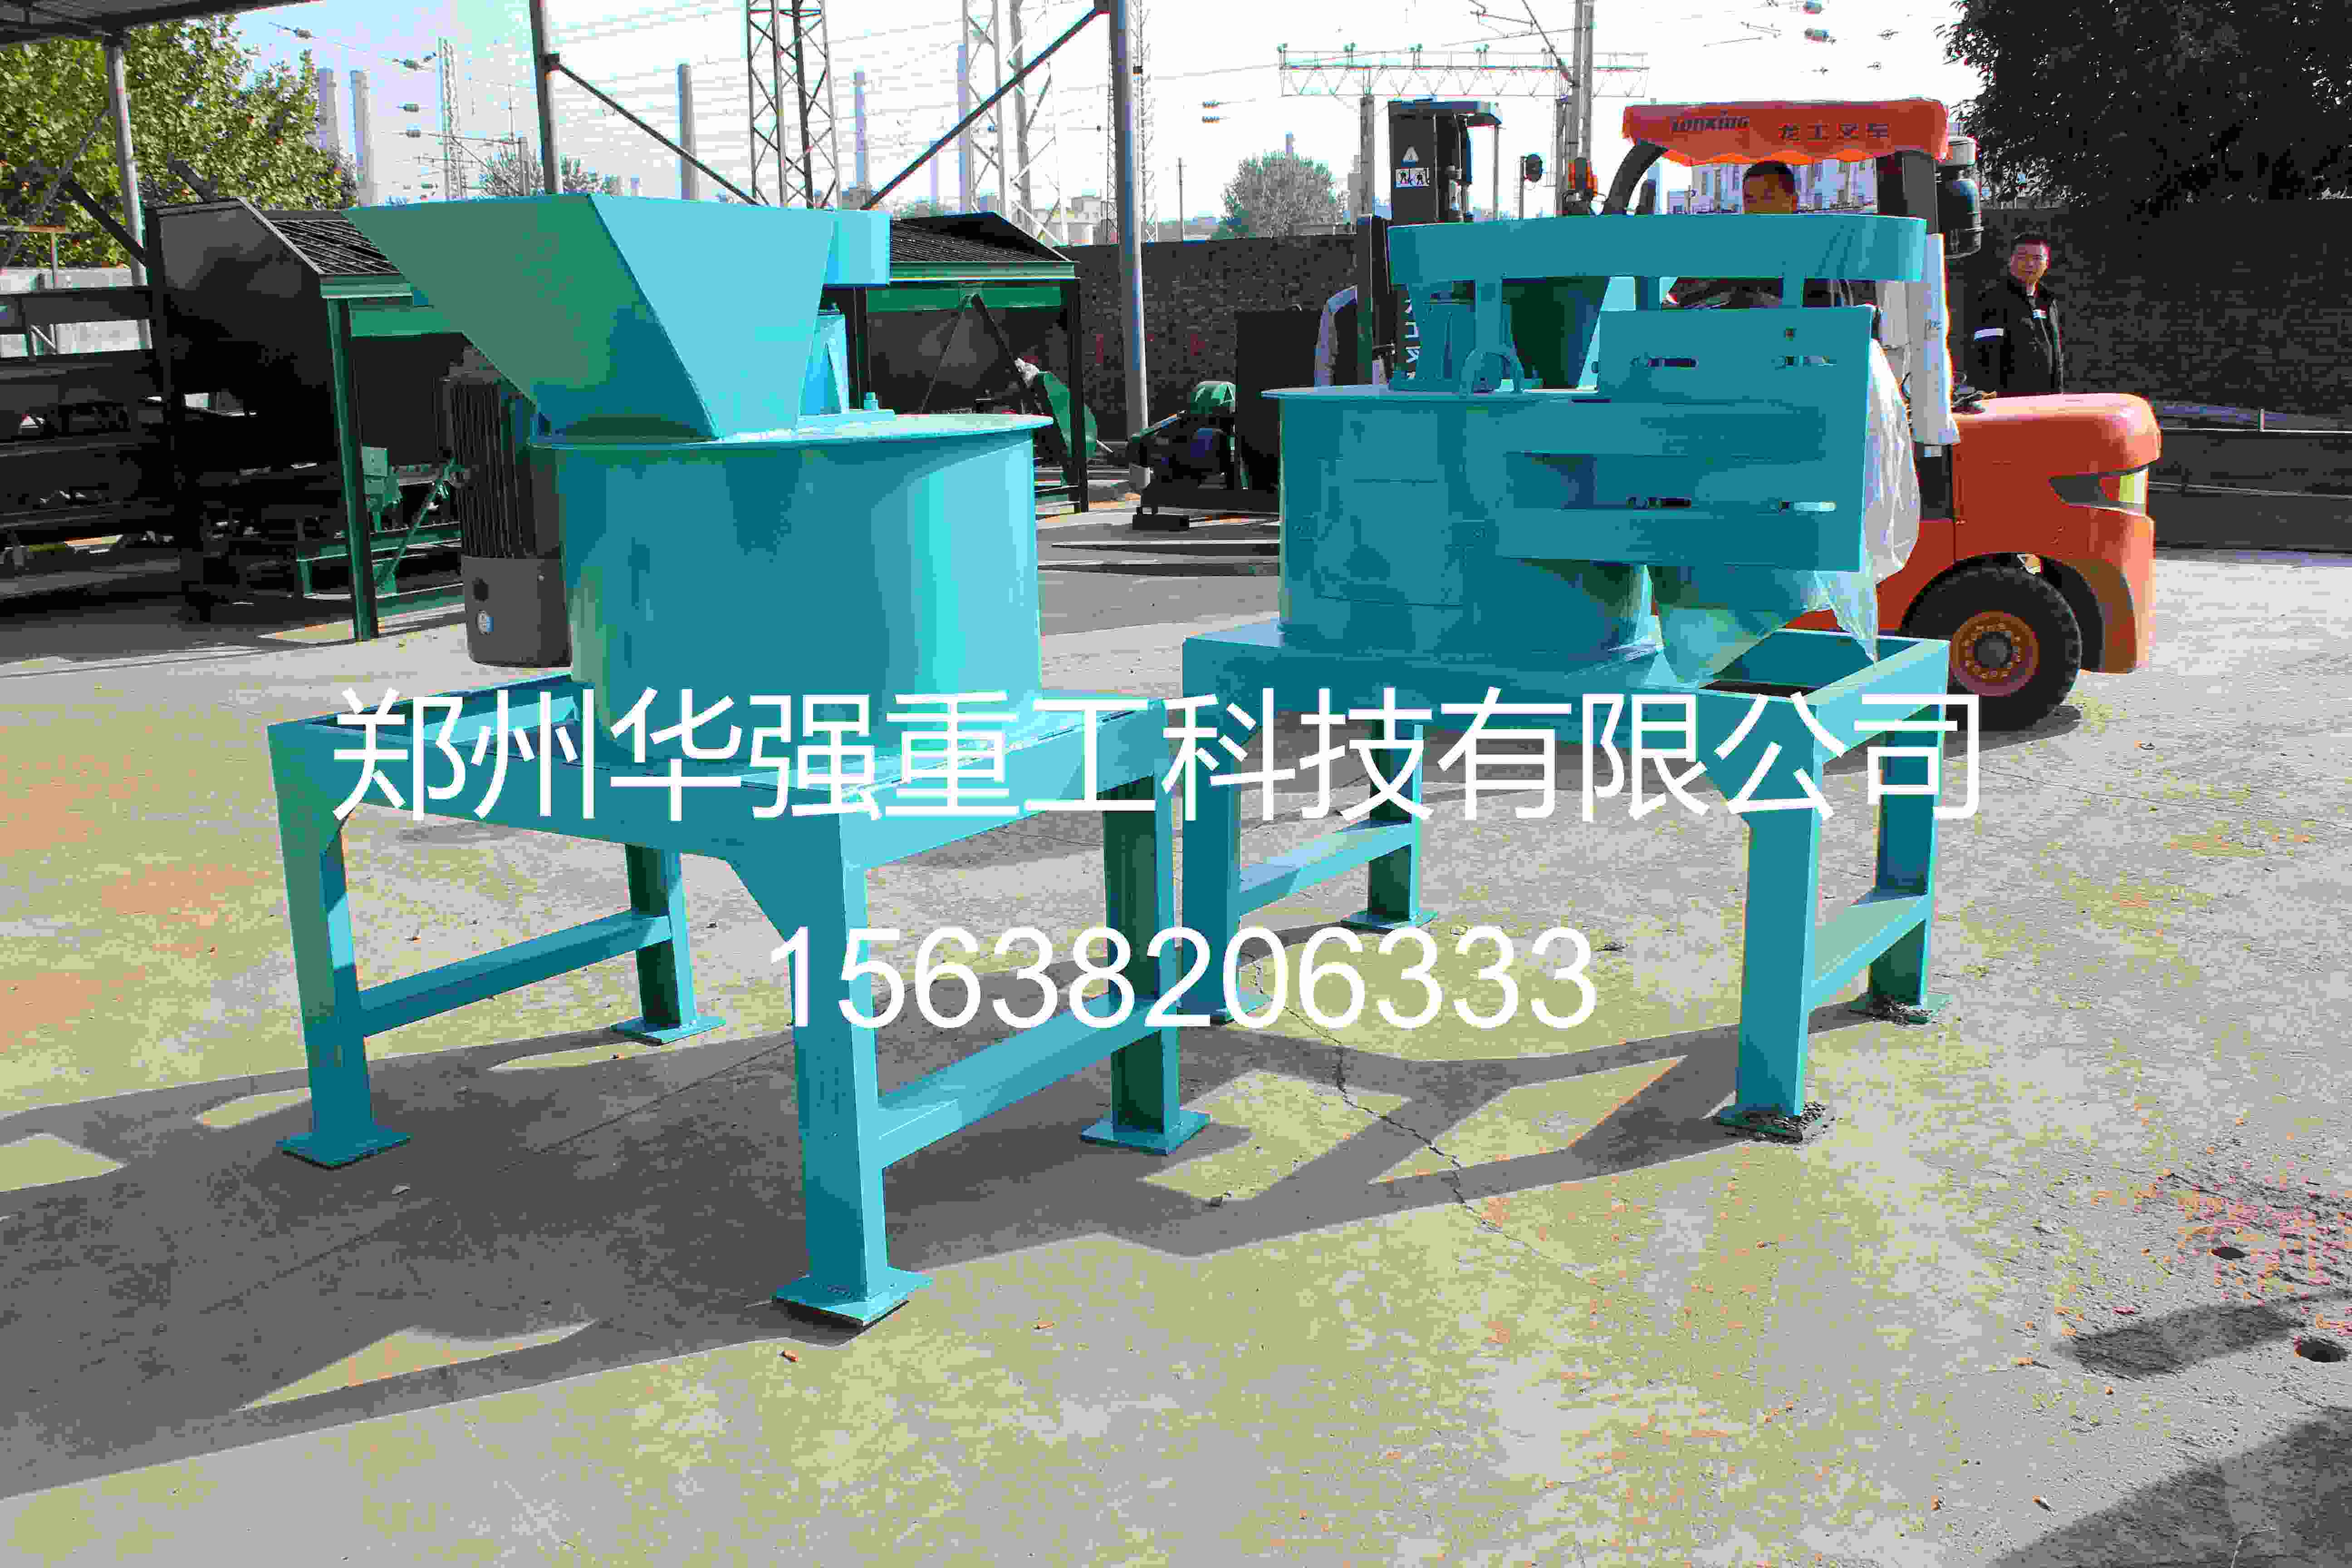
市面上主流有机肥粉碎机分为带筛网锤片式和无筛网双级转子式两大类,适配发酵后畜禽粪便、菌渣、腐殖酸等物料。带筛网机型依靠高速旋转锤片击打、剪切物料,物料在粉碎腔内反复撞击衬板,达到粒径要求后,从对应孔径的筛网排出;无筛网机型多为上下两级转子结构,上级先把大块结块打碎,下级继续细化,依靠撞击、摩擦完成粉碎,不容易堵料,更适合含水率偏高的发酵料。
不同造粒工艺,对粉碎细度要求并不相同。圆盘、转鼓湿法造粒,物料细度控制在 1~2 毫米,粉料比表面积充足,加水之后更容易团聚成圆球;液压对辊挤压造粒要求更严,优先控制在 1 毫米以内,细粉之间贴合紧密,成型后不容易松散、掉粉。如果粒径偏大,颗粒之间粘结点少,成型困难,成品一碰就碎;粉碎过度,粉尘量飙升,能耗增加,湿法造粒还会出现粘筒、结块的问题。
筛网是细度控制很直接的部件,更换不同孔径筛网就能快速调整粒度。孔径越小,出料越细,产量随之下降;孔径加大,出料变粗、产能更高。筛网破损、变形之后,会有粗料直接漏出,造成粒度不均,要定期检查更换。无筛网机型无法依靠筛网限位,主要靠转子转速、锤片与衬板间隙来调节:间隙调小,物料在腔内停留时间更长,粉碎更细腻;加大间隙,物料快速排出,粒度偏粗。
进料方式也是影响细度稳定的重要因素。尽量采用变频匀速喂料,避免忽多忽少。进料过多,物料在腔体内堆积,来不及充分粉碎就排出,出料偏粗;进料太少,空转时间变长,磨损加快。生产时观察控制柜电流表,负载稳定维持在额定电流的 80%~90% 比较合适,一旦电流持续走高,及时减少进料,防止闷机堵料。
原料预处理是减少细度波动的前置手段。发酵腐熟后的物料,含水率建议调控在 25%~35% 区间。水分过高,物料粘性大,会粘附在锤片、筛网表面,粉碎效果下降;水分过低粉尘大,粉碎损耗提升。长纤维秸秆、菌渣尽量提前切断,纤维过长很难被一次性打碎,容易穿插在粉料中,导致造粒颗粒出现毛刺、断裂。原料里的铁丝、石块等硬物,一定要用除铁器提前剔除,防止损坏锤片与转子。
日常维护同样关系细度稳定。锤片属于易损件,磨损之后打击力度变弱,出料会逐渐变粗,要成套对称更换,保持转子动平衡。每次停机之后,清理附着在筛网、衬板上的积料,硬块积料会干扰物料粉碎路径,造成粒度忽粗忽细。
综合来看,有机肥粉碎机依靠撞击与剪切实现物料细化,想要匹配造粒工序,需要结合造粒机型选好目标细度,搭配筛网、转速、间隙协同调试,再配合匀速进料和原料水分管控。做好粉碎环节的精细化调试,既能提高成粒率、降低返料,又能减少设备磨损,让整条有机肥生产线平稳增效运行。