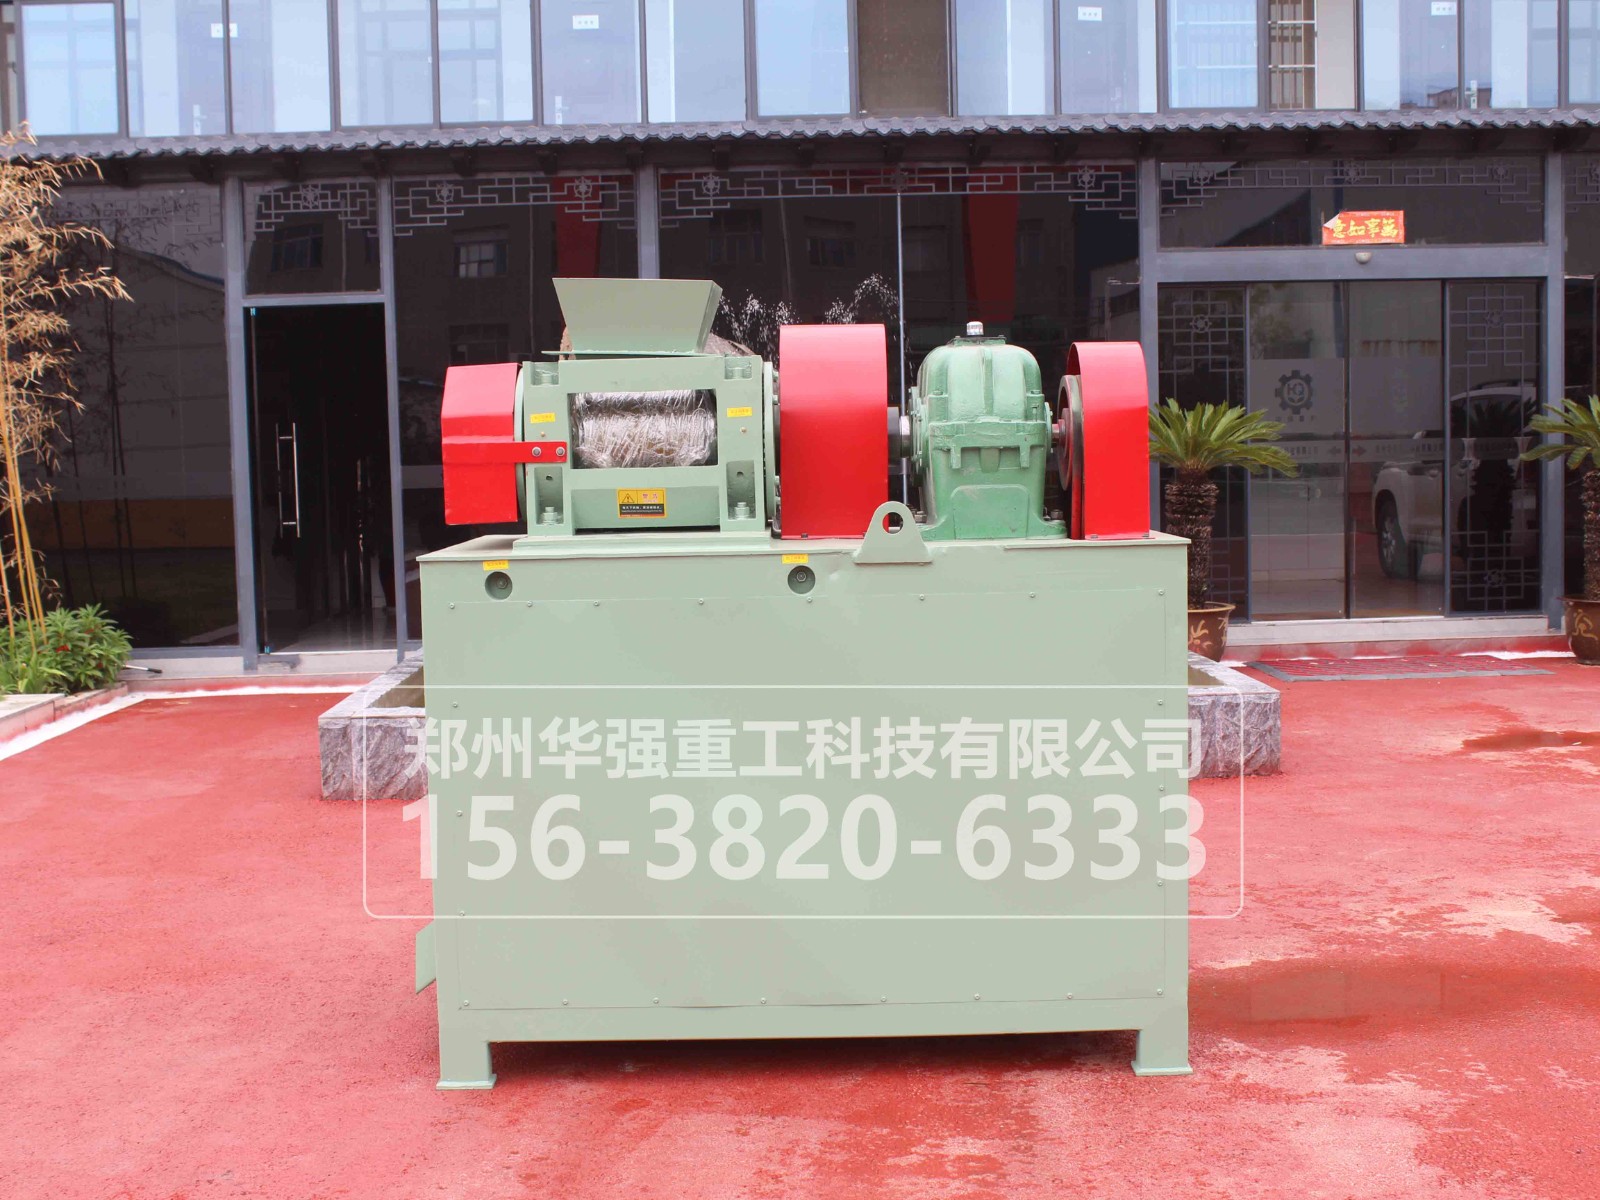
粉状有机肥和颗粒有机肥在养分含量上可以完全一致,但两者在流通和施用环节的价值差距,往往比工艺参数表上看到的更大。粉状肥与土壤接触面积大、见效相对快,但储运中易吸潮结块,人工撒施时粉尘大、均匀性难以控制;颗粒肥则便于机械撒播,缓释性能更好,在商品化包装和跨区域流通中优势明显。2026年颗粒状固体有机肥预计占据 固体有机肥市场61.3%的份额,主导因素正是机械化施用的便利性和缓释性能。把粉状物料变成颗粒,不只是一次形态改变,而是一次产品属性的重新定义。挤压造粒机在这道转化中扮演的角色,恰恰是用很小的能量代价完成这次定义。挤压造粒的底层逻辑,决定了它为什么适合承接“粉转粒”的任务。对辊或平模挤压的本质,是在常温下通过高压把粉体颗粒间的空气挤出去,让颗粒间距近到范德华力、吸附力和晶桥连接能够发挥作用,靠物料自身的分子间力完成团聚,而不依赖外部粘结剂或水膜。这意味着粉状有机肥不需要经历“加水造粒再烘干”的湿法循环,直接以干粉状态进机、以致密颗粒出机。对于水分和热敏性本就敏感的有机肥而言,这条路径绕开了湿法造粒 麻烦的两个环节:加水和烘干。常温成型,无需干燥工序,相比湿法路线可节能约30%。
但“无需烘干”不等于“随意进料”。挤压造粒机对粉状物料的前置条件相当明确:细度通常需要达到80—120目,含水率控制在15%—25%区间,成粒率才能稳定在90%以上,颗粒抗压强度不低于2.5N。细度不够,颗粒内部容易形成断层,强度上不去;水分偏离窗口,要么打滑压不实,要么粘辊堵槽。挤压造粒机在“粉转粒”工序中的真正作用,不是把不合格的粉料强行压成球,而是在物料状态达标的前提下,把粉体原有的养分和有机质,以低损耗的方式锁定进一个更稳定的物理结构里。 对于生物有机肥,全程常温成型还有一个容易被忽视的好处:避免高温烘干对功能微生物的杀伤,颗粒中的活菌存活率比湿法加烘干路线更有保障。
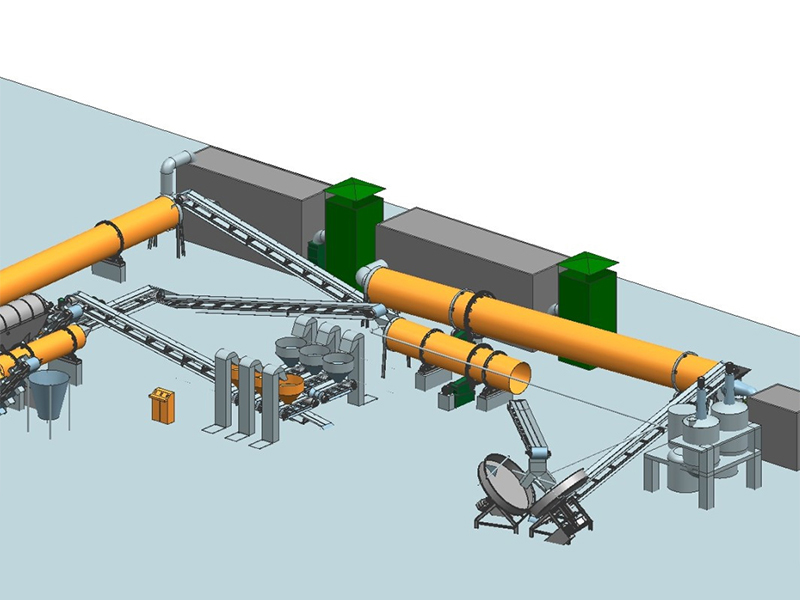
从生产线的角度看,挤压造粒机的位置决定了它必须同时“接得住”前端、也“交得出”后端。前端需要粉碎机把腐熟物料打到80—120目,搅拌机保证配方均匀;造粒机在15—20 MPa的挤压压力下完成成型,出料后经抛圆整形,再筛分出合格粒径,不合格颗粒和细粉返回前端重新利用,原料利用率可提升到98%左右。一台挤压造粒机本身并不生产养分,它做的是把前端已经做好的“合格的粉”,转化成后端可以卖、可以运、可以机播的“合格的粒”。如果前端细度或水分不达标,造粒机只会忠实地把问题放大成更高的返料率和更低的颗粒强度,而不是替前端“补救”。
回到粉状转颗粒这件事上,挤压造粒机的价值可以概括为一句话:它用物理压力替代了水与热,用常温成型替代了湿法烘干,把粉状有机肥从“就地消纳的物料”变成了“可进入流通的商品”。 颗粒强度、成粒率和机播适配性,是这条转化链上可测量的工艺指标;而价格提升、运输损耗下降和施用效率改善,则是这些指标在市场端的兑现方式。粉状肥并没有“变差”,只是挤压造粒给了它另一种更适应商品化农业的存在形态。