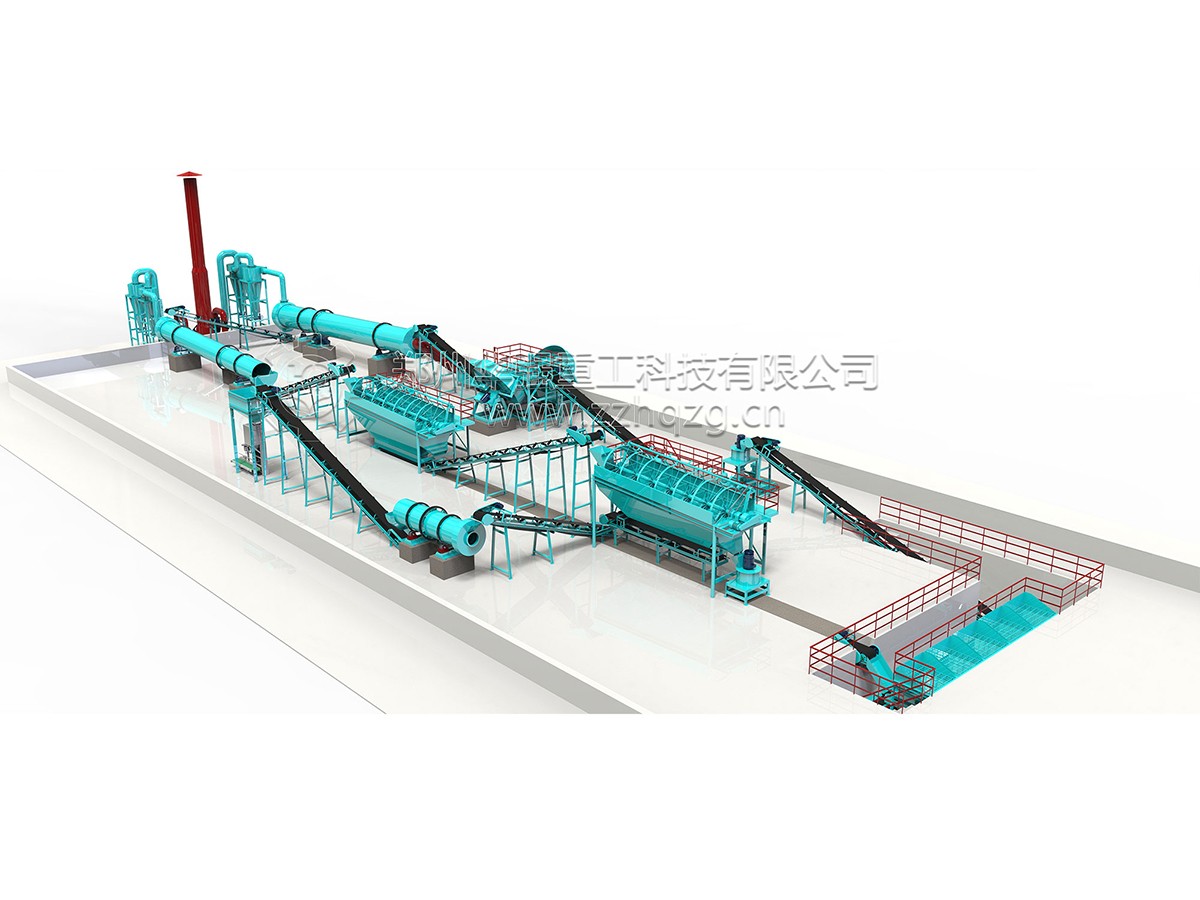
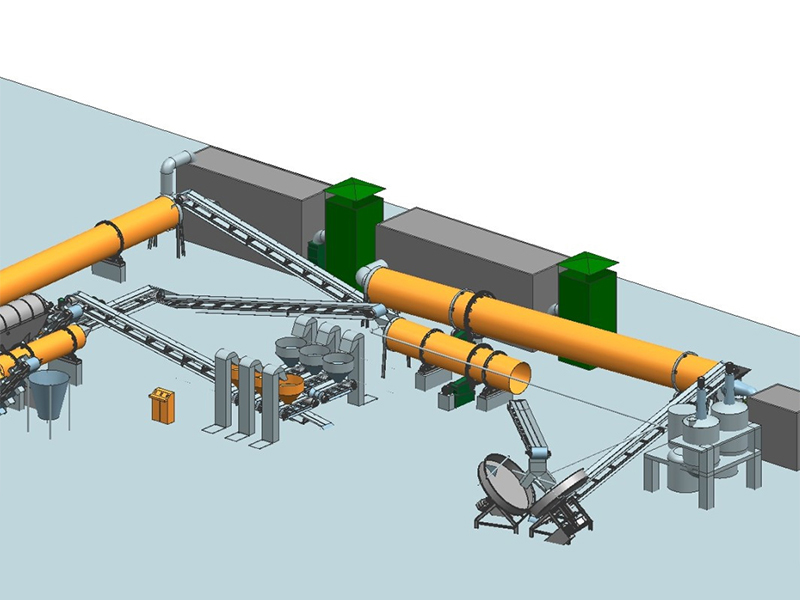
一条有机肥湿法造粒生产线,从发酵到包装,真正的难点不在设备清单的长短,而在于每个工段的选择是否和你的物料“对得上”。设备可以一段一段买,但工艺逻辑必须一条线贯通。下面按物料走向,把九个工段串起来讲清楚。
前处理:发酵管住“能不能用”,粉碎和配料管住“匀不匀”
发酵是主要的一道硬门槛。腐熟不彻底,后面造粒再漂亮,种子发芽指数过不了关,肥就是废品。核心设备是翻抛机,槽式适合固定发酵槽,履带式适合条垛露天作业。关键是温度要维持在55—65℃并定期翻抛供氧,翻抛不到位,腐熟不均匀,整条线的原料基础就是松的。
发酵出槽的物料通常结块,含水率偏高,粉碎环节必须选半湿物料粉碎机。用普通锤片式粉碎机处理湿料,粘锤堵筛几乎是必然的,停机清腔的频次会直接把前处理的节奏打乱。粉碎之后进入配料混合,按配方把氮磷钾辅料和菌种用卧式搅拌机混匀。这一步的均匀度决定了成品养分的一致性,做商品肥的话,自动配料秤值得上,人工称量的批次偏差在后期造粒和销售环节都会放大。
造粒:含水率只决定走湿法,纤维度才决定选哪台机器
含水率高于30%走湿法,这条粗筛规则没错。但进入湿法阵营之后,圆盘、转鼓、搅齿三者的选择,取决于原料的纤维含量,而不是含水率。
转鼓造粒机适合纤维含量低于10%、细度小于1mm的物料,单机产量大,适合规模化连续生产。搅齿造粒机是为高纤维、高湿物料设计的,纤维含量在18%以上才能发挥优势,利用高速旋转的搅齿对物料进行切割和揉搓,靠物料自身黏性团聚成粒,成粒率可以稳定在80%以上,含水率20%—40%的湿料通常不需要额外添加粘结剂。圆盘造粒机结构简单、投资门槛低,适合纤维含量居中、对颗粒圆整度要求不是极端苛刻的中小规模场景,但纤维一旦拉高,成粒率和颗粒强度会明显下滑,有案例显示秸秆占比从30%提到45%,成粒率从82%掉到58%。选型的顺序应该是:先测纤维含量,再定机型, 用含水率和产能去微调参数,反过来操作很容易在调试阶段反复折腾。
后处理:烘干定成败,冷却和筛分定商品性
湿法造粒出来的颗粒含水率偏高,烘干是绕不开的环节,也是整条线的能耗大头,燃料成本通常占到运行成本的三成以上。滚筒式烘干机把颗粒水分降到安全储存标准,生物有机肥一般控制在15%以下。烘干之后必须冷却,颗粒温度不降下来,装袋后结块甚至发霉的风险直接吃掉前面的功夫。
筛分把成品、返料和粉末分开。圆盘和转鼓造粒的返料率通常在30%左右,这部分不合格颗粒和细粉要破碎后回掺重新造粒,所以筛分后面一般要接返料粉碎机。包膜环节做商品肥建议配上,在颗粒表面喷一层膜,改善外观和防潮性。然后自动定量包装秤按25kg或40kg袋重完成计量和封口,整条线到这里才算闭环。
湿法造粒生产线的配置逻辑,前处理把物料状态做“对”,造粒段把机型选“准”,后处理把颗粒品质做“稳”。发酵腐熟是底线,纤维度决定造粒机路线,烘干冷却筛分决定成品能不能卖得出去。把这三段的衔接关系想清楚,设备清单自然就出来了,而不是拿着一堆报价单去拼凑一条跑不顺的线。