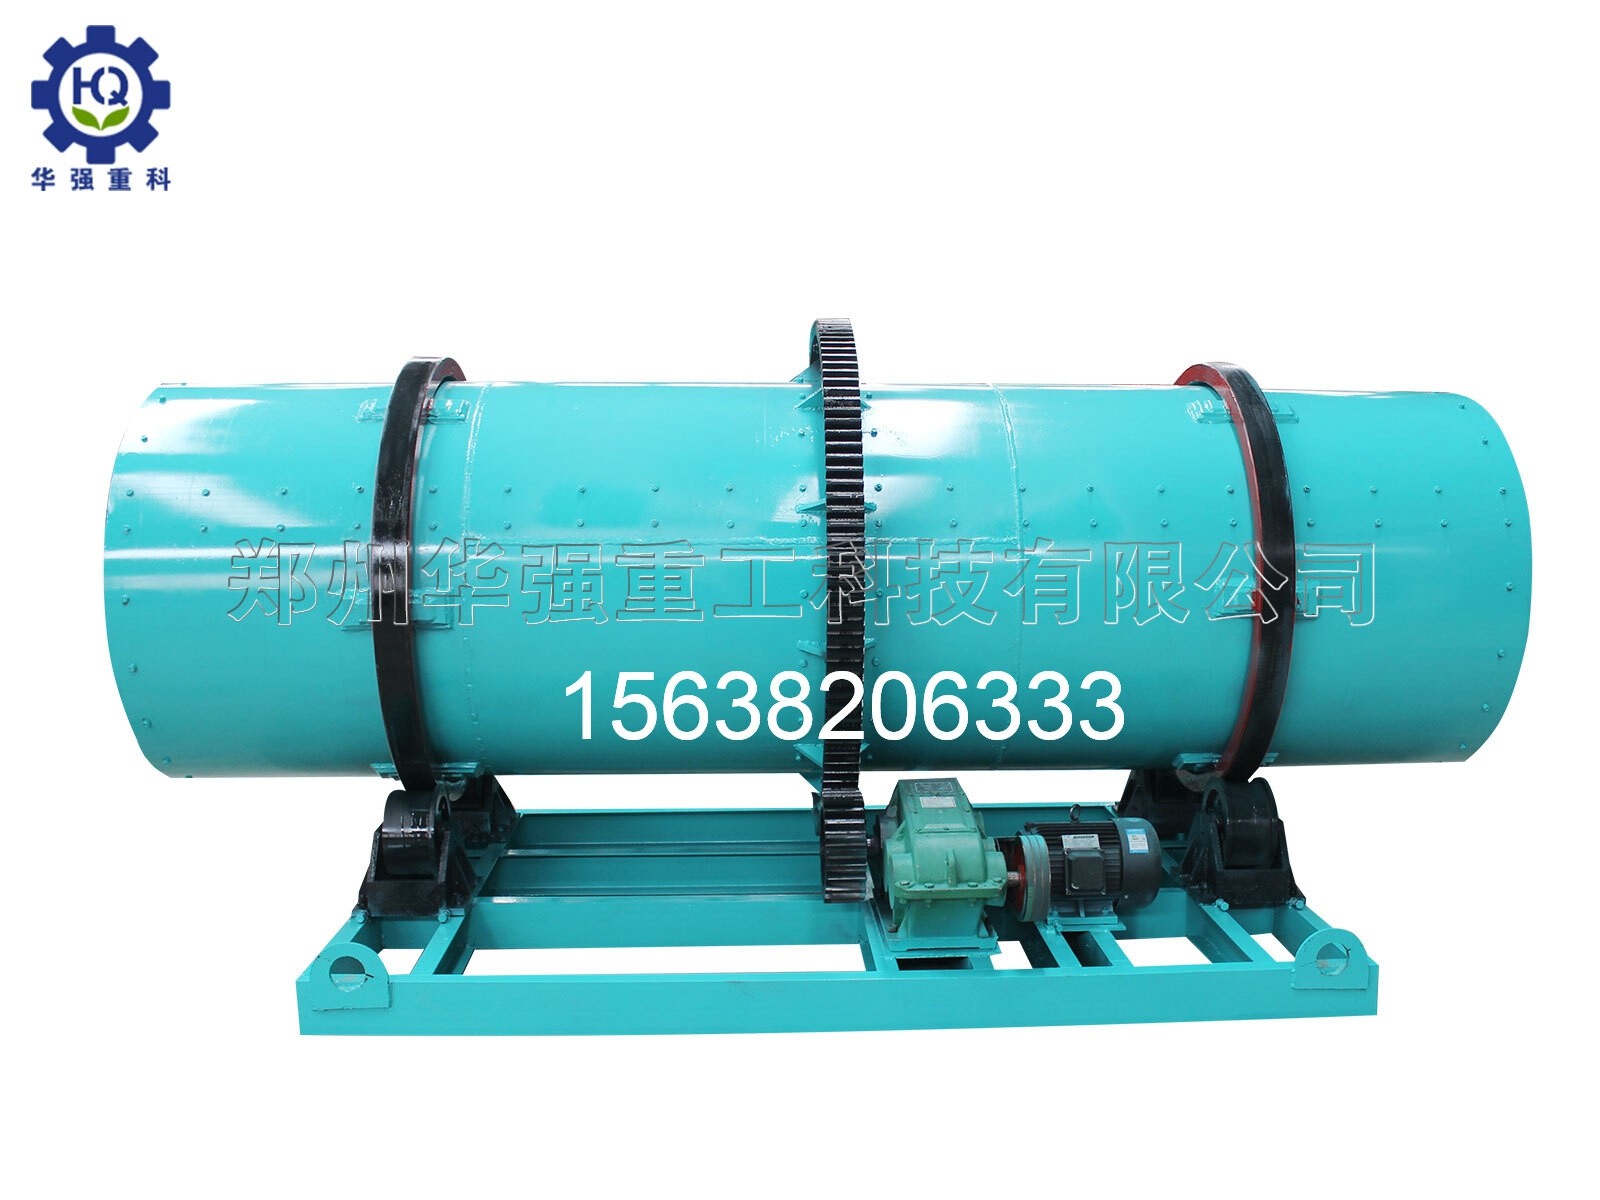
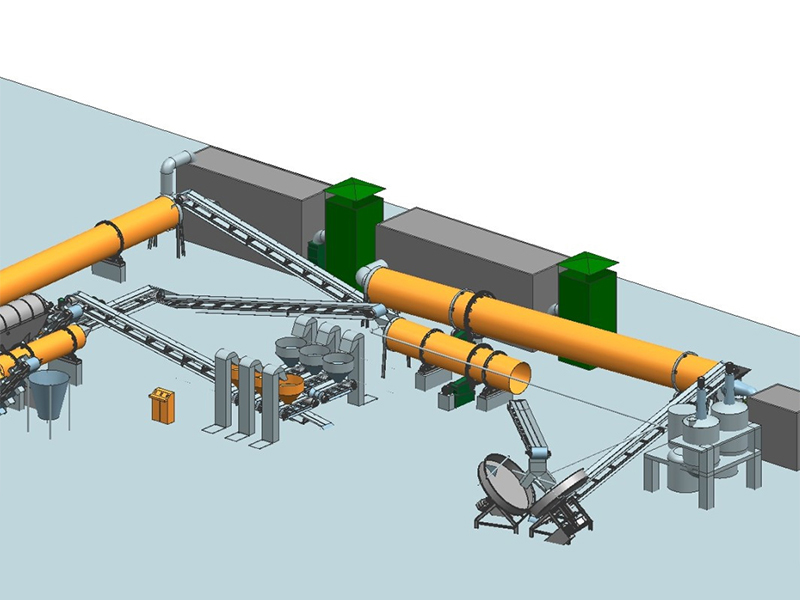
复合肥生产中,蒸汽转鼓造粒(又称团粒法造粒)是应用很广的工艺之一。干的粉状原料——尿素、磷酸一铵、氯化钾、填充料等,在旋转的筒体内被"滚"成均匀的球形颗粒。整个过程看似只是"加水滚球",实则依靠蒸汽提供的热量与液相,配合机械滚动完成一系列物理化学变化。理解这套机理,是调好造粒工况的前提。
干粉之所以能粘成球,靠的不是水本身,而是液相。物料受热后,配方中的可溶性盐(尿素、磷酸一铵、硫酸铵、氯化钾等)部分溶解,在颗粒表面形成一层极薄的饱和溶液膜。这层液膜产生表面张力和毛细管力,像胶水一样把相邻粉粒"拉"在一起,形成开始的液桥。
业内通常用"液相量"衡量这一状态,即液相占物料体积的比例。液相量过低,粉粒间液桥不足,物料仍是散粉,成球率极低;液相量过高,液膜连成一片,物料发黏,在筒内滚成大球甚至粘死筒壁。适宜的液相量区间一般在25%–35%,这是蒸汽转鼓造粒能否顺行的 道关口。
蒸汽在造粒机内并非简单地"加点水",它承担三重功能。
供热。 饱和蒸汽接触冷物料后迅速冷凝,释放大量汽化潜热,把料层温度提升到60–80℃。温度升高使盐类溶解度显著上升,同样含水量下能溶出更多液相,物料塑性随之增强。
供液。 蒸汽冷凝后生成细小均匀的冷凝水,直接补充液相所需的溶剂。相比直接喷淋冷水,冷凝水在物料表面分布更均匀,不易形成局部过湿的湿团。
活化表面。 高温和液相共同作用使粉粒表面软化、发黏,颗粒碰撞时更容易相互粘附、包裹,为后续层层长大创造条件。
成核阶段。 返料(筛下细粉与小颗粒)进入造粒机充当"晶种",在液相作用下粘聚成1–2毫米的母球。返料比通常控制在1:1至2:1,返料不足会导致成核中心太少、粒度偏粗且不均。
长大阶段。 转鼓旋转时,内壁抄板把物料带起再抛落,颗粒在料层中不断翻滚、相互摩擦,持续粘附周围细粉,如同滚雪球般层层包裹,粒径迅速增大。
压实阶段。 滚动与颗粒间碰撞产生持续挤压,颗粒内部空隙被填充,水分被挤到表面,颗粒密度和机械强度同步提高,结构趋于致密。
整型阶段。 颗粒在筒体后段继续滚动,棱角被磨圆, 终形成球形度好、粒度均匀的湿颗粒,含水率一般控制在3%–5%后排出,进入烘干、冷却和筛分工序。
直接加水只能提供液相,无法提供热量。冷物料中盐类溶解度低,同样加水量下形成的有效液相少,粉料不易粘结;而且冷水在料层中分散不均,极易造成局部过湿,形成泥团、粘壁和结大球。蒸汽则是"热+水"同步供给,热量提高溶解度、冷凝水补充溶剂,两者协同可在较低总含水率下获得充足液相,颗粒更易成型,后续烘干能耗也更低。
蒸汽压力一般控制在0.3–0.6MPa,需经汽水分离和疏水处理,避免蒸汽带水造成物料过湿;造粒温度视配方而定,常规配方60–80℃,高氮(高尿素)配方因尿素软化点低,温度需适当下调以防粘壁;物料出机含水率以3%–5%为宜;转鼓转速通常为临界转速的30%–50%,填充率控制在10%–20%,转速过快时离心力使物料贴筒不落,反而无法滚动成球。
蒸汽转鼓造粒的本质,是蒸汽提供热量与液相、转鼓旋转提供滚动与压实,二者协同把散粉层层裹成球。 蒸汽在其中既供热又供液,是成球的"活化剂";转鼓与抄板提供滚动动力,是成球的"塑形机"。把握住液相量适宜、蒸汽参数稳定、返料比合理三个要点,成球率和颗粒强度就有了保障。