结论:能用,但圆盘只该当「成球载体」,不该当「加菌工位」。盘体常温倾斜滚动、无高速剪切也无高压,本身对活菌很友好;真正把有效活菌数打下来的,是前段硬混菌剂、湿法成球后那道高温烘干,以及成品返潮储存。把菌挪到造粒后喷涂,存活率就稳得住。
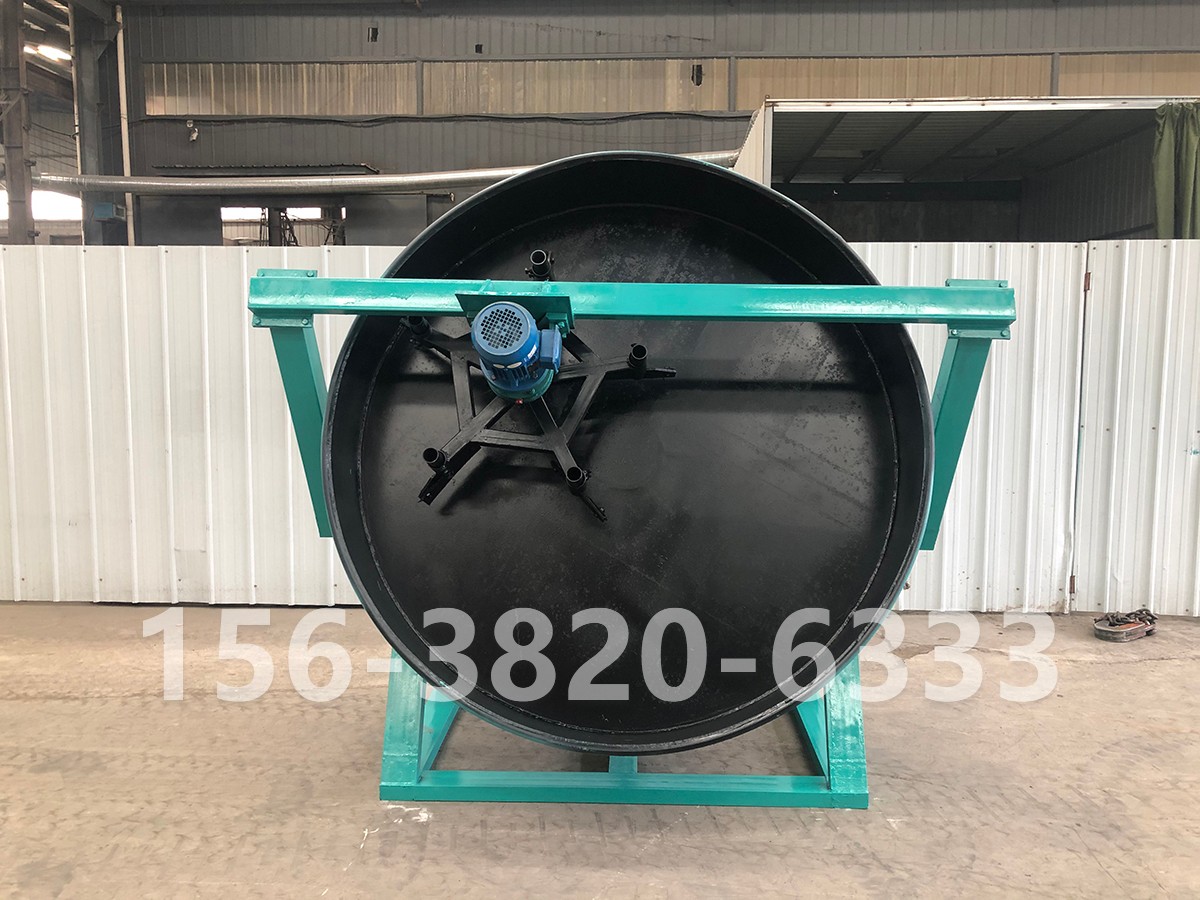
鸡粪圆盘造粒机靠倾角 35°–55°、雾化喷水和滚动成球,盘内基本常温,物料停留几分钟,既不像搅齿造粒机那样高速抛散升温,也不像对辊挤压造粒机那样靠高压线压致密。对芽孢杆菌这类抗逆菌株,这段机械环境几乎不构成损失。腐熟鸡粪粉本身还是不错的载体:有机质高、孔隙多、比表面积大,菌挂得上去。所以单看「盘」,答案是适合;问题出在盘前盘后。
菌剂前置硬混:把菌剂倒进螺带式搅拌机 / 立式圆盘搅拌机,跟腐熟鸡粪、喷液一起混 3–5 分钟再进盘滚圆,菌被水膜、残氨和局部盐分反复折腾;鸡粪腐熟不彻底时氨味更冲,失活更明显。
湿法成球后的高温烘干:这是 的一刀。圆盘出球含水 28%–32%,常规线直接进烘干机,筒内温度一高,营养体菌基本留不住,只剩部分芽孢。很多厂子送检「有效活菌数不达标」,根子都在这,不在造粒机——正好回扣那句老话:别先怪烘干机,但保菌这事烘干机确实得改。
成品返潮与储存:颗粒没干透就包装,袋内二次发酵升温;或筛下细粉无计量回盘、带湿带菌循环,活菌数批次跟着飘。
腐熟先判:堆温回落、无粪臭带泥土味、发芽指数达标,含水调到 28%–32%、细度 40–60 目,C/N 25:1~30:1;发酵段翻抛供氧做实,别让残氨进盘。
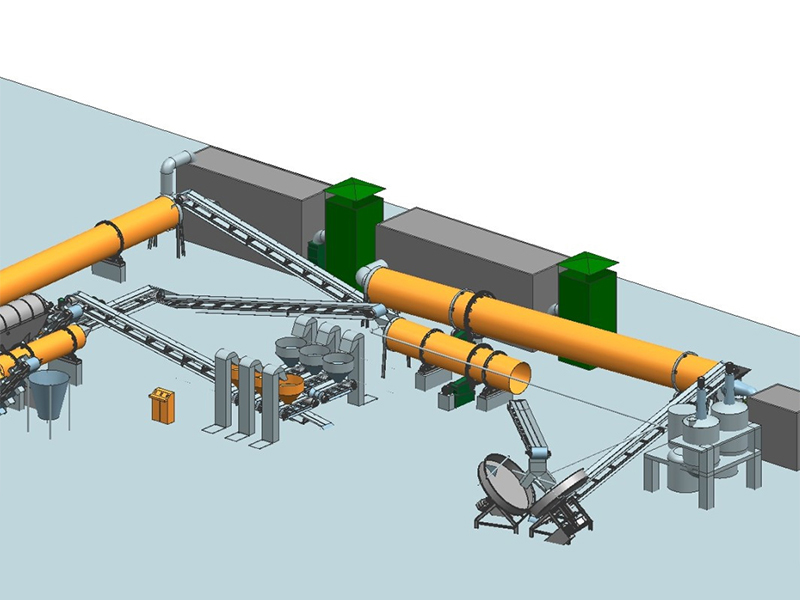
混合段不加菌:自动配料系统配料 → 螺带 / 立式圆盘搅拌机混 3–5 分钟、CV ≤5%,喷液按总重 5%–8% 取低档;筛下细粉按成品量 15%–25% 回混合段进料端计量重混,不直接回盘。
圆盘成球:转速、倾角取「让球多滚几圈」的档,刮刀离盘间隙校好防粘盘,头 3–5 分钟出粒单独接走。
低温脱水:用流化床低温风干或常温摊晾降载体含水,控物料温度,别走常规高温烘干;保留烘干段就压到低温档并缩短停留。
后喷涂加菌:颗粒冷却后,滚筒喷涂机把菌悬液按批次定量雾喷,菌只挂表层,不经历前面任何湿混与受热。
扑粉包衣 + 低温包装:滑石粉/硅藻土扑粉防粘,避光防潮包装;报表记菌剂批号、喷涂量、载体温度、取样活菌数、清仓确认人。
按生物有机肥 NY 884 口径验有效活菌数,同批上中下三层取样。采购鸡粪圆盘造粒机谈这条线,合同里落这几项:成球率与颗粒圆度、载体含水上限、低温脱水段物料温度上限、后喷涂流量标定与菌剂批号追溯、换配方清仓 SOP 与头袋隔离、成品储存期活菌衰减复测。只写「能做生物有机肥」,投产后很常补的就是一台喷涂机和一段低温风干,比一次配齐贵,还得多停一次线。