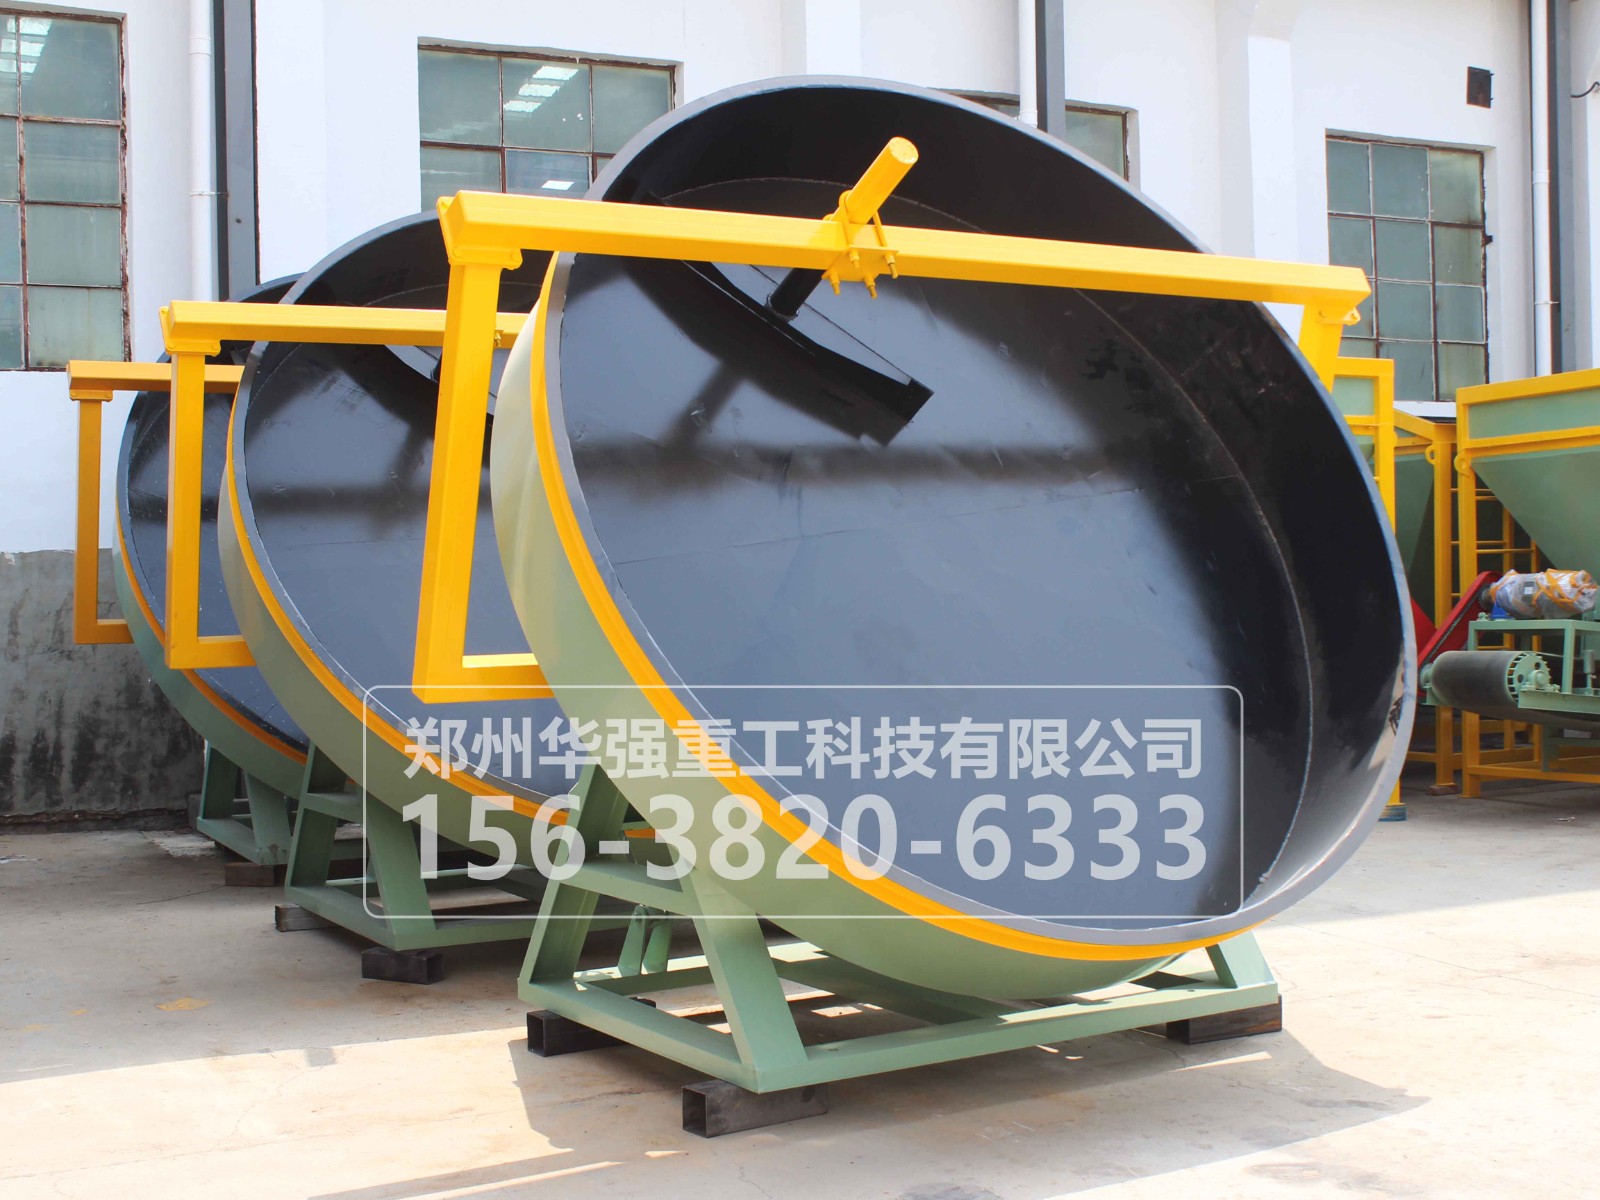
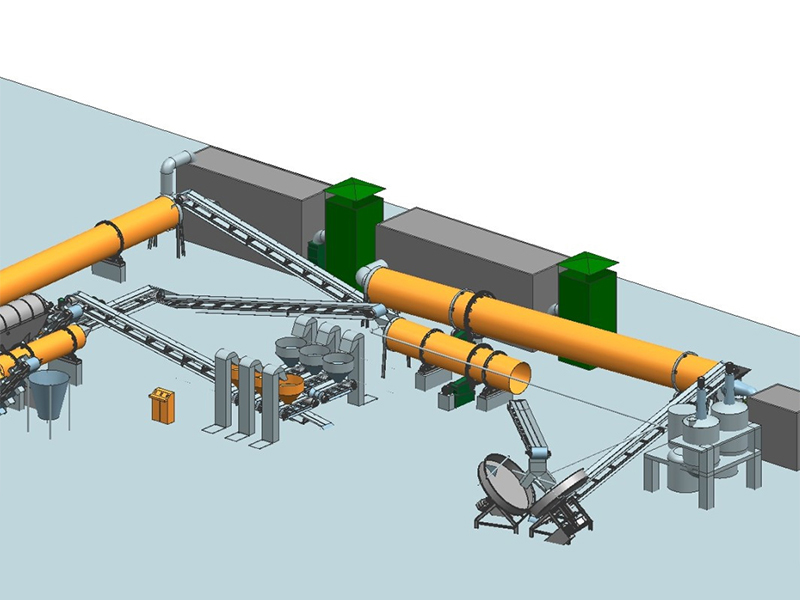
想省一台主机、省一块占地,让有机肥线和复混肥线共用一台圆盘造粒机,是中小厂很自然的算盘。但真排产就会发现:上一批纯鸡粪料刚跑顺,换 15-15-15 复混肥就粘盘、扁球、袋袋养分不一样。结论先说:不建议长期一机混跑;错开班次、做实清仓和参数重置,可以短期共线,但两线的含水窗口、喷液量、倾角转速、返料闭环和盘体材质要求根本不是一套参数。圆盘造粒机靠「倾斜盘体 + 雾化喷水 + 滚动成球」吃饭,窗口比搅齿、对辊都窄,物料一换,调机量比想象中大。
纯有机肥:靠腐熟料自身胶质和纤维结合,含水可放到 28%–32%,喷液偏润、盘速偏慢、倾角取小值让球多滚几圈;细度 40–60 目,纤维没打细就出扁球。
有机无机复混肥:掺了尿素、一铵、氯化钾,无机盐密度大、易溶、无粘结力,含水得压到 20%–25%,喷液取下限(按总重 5%–8% 里的低档),单点猛喷就把无机粉冲沉、局部富氮富钾;转速和倾角要略提,减少料在盘里停留,否则盐分回溶结痂。盐分长期接触碳钢盘体还易锈,菌剂型生物有机肥更不能和前段高温硬混。
一句话:一个要「多滚多润」,一个要「少停少水」,同一块盘很难同时伺候。
养分分层:复混肥细粉富氮、大球富钾,返料无计量循环几遍就偏,正好撞上「氮磷钾分层」那两篇的结论;
粘盘挂料:纯有机肥残料带纤维胶质,换复混肥时糊在盘底和刮刀上,成球率一路掉;
换配方串料:盘边、刮刀死角、溜管里那几公斤,头几袋成品带上一批颜色,和「一台机带两条线会不会串料」是同一个坑;
腐蚀与报表:盐分伤盘衬,配方号对不上投料,验厂比颗粒不圆更麻烦。
两线各设独立缓冲仓 + 三通互锁,PLC 绑「线别 + 配方号」,A 线未清完不允许 B 线启动;
返料分线:筛下细粉进各自返料仓,按成品量 15%–25% 经螺旋秤回立式圆盘搅拌机或螺带式搅拌机进料端重混补液,不直接回盘、不共一根回料螺旋;除尘回粉也按线别收;
喷液泵做两档流量标定并和前段混合机联锁,复混肥档自动取下限;
盘体选不锈钢或高分子衬板、刮刀快拆、喷嘴可拆洗,盘边留清扫口;
上位机存配方号、倾角/转速档、喷液量、清仓确认人、首袋复称值。
停 A 线进料,盘内走空、低速扫料;
拆洗刮刀、清盘边死角与溜管,清空 A 线返料仓和除尘粉桶;
切三通到 B 线,改配方号,重置倾角、转速、喷液档;
前段混合机按新配方混 3–5 分钟、CV ≤5% 再卸料;
头 3–5 分钟出粒单独接走,不进成品仓;
头袋人工复称、看色闻味,复混肥按上中下三层取样测总养分;
报表封账,批次号断干净。
采购圆盘造粒机谈共线,合同里落这几项:两线成球率与颗粒圆度分别验收、总养分偏差 ≤1.5%(单养分 ≤1.0%)、换配方残留量上限与清仓时间、返料计量精度与掺比上限、盘体/刮刀材质、双线互锁与批次报表字段。只写「有机肥复混肥都能做」,投产后 常补的就是分线返料仓和耐酸衬板,比一次配齐贵。
圆盘造粒机一机跨两线,设备能转,管理成本不低。把「自动配料系统落差补偿 → 混合段 CV 值 → 分线返料 → 清仓 SOP → 成球率与养分取样」当一条链排,才不会省了主机、赔了袋袋均匀度。往前接立式圆盘搅拌机 / 螺带式搅拌机,往后接筛分烘干,横向和搅齿、对辊、二合一造粒机做四路选型对照,整条线才跑得顺。