残留率是搅拌机一个很实在的指标——它直接决定换配方时上一锅料对下一锅的污染程度。做多品种、小批量的配肥站和预混料车间,残留率高意味着要么花大量时间清理,要么接受成品串料、养分偏差。立式圆盘搅拌机在这件事上优势明显,残留率通常能控制在0.3%到0.5%以下,比同容积的卧式螺带机还低。原因不在混合方式,而在底部卸料结构。
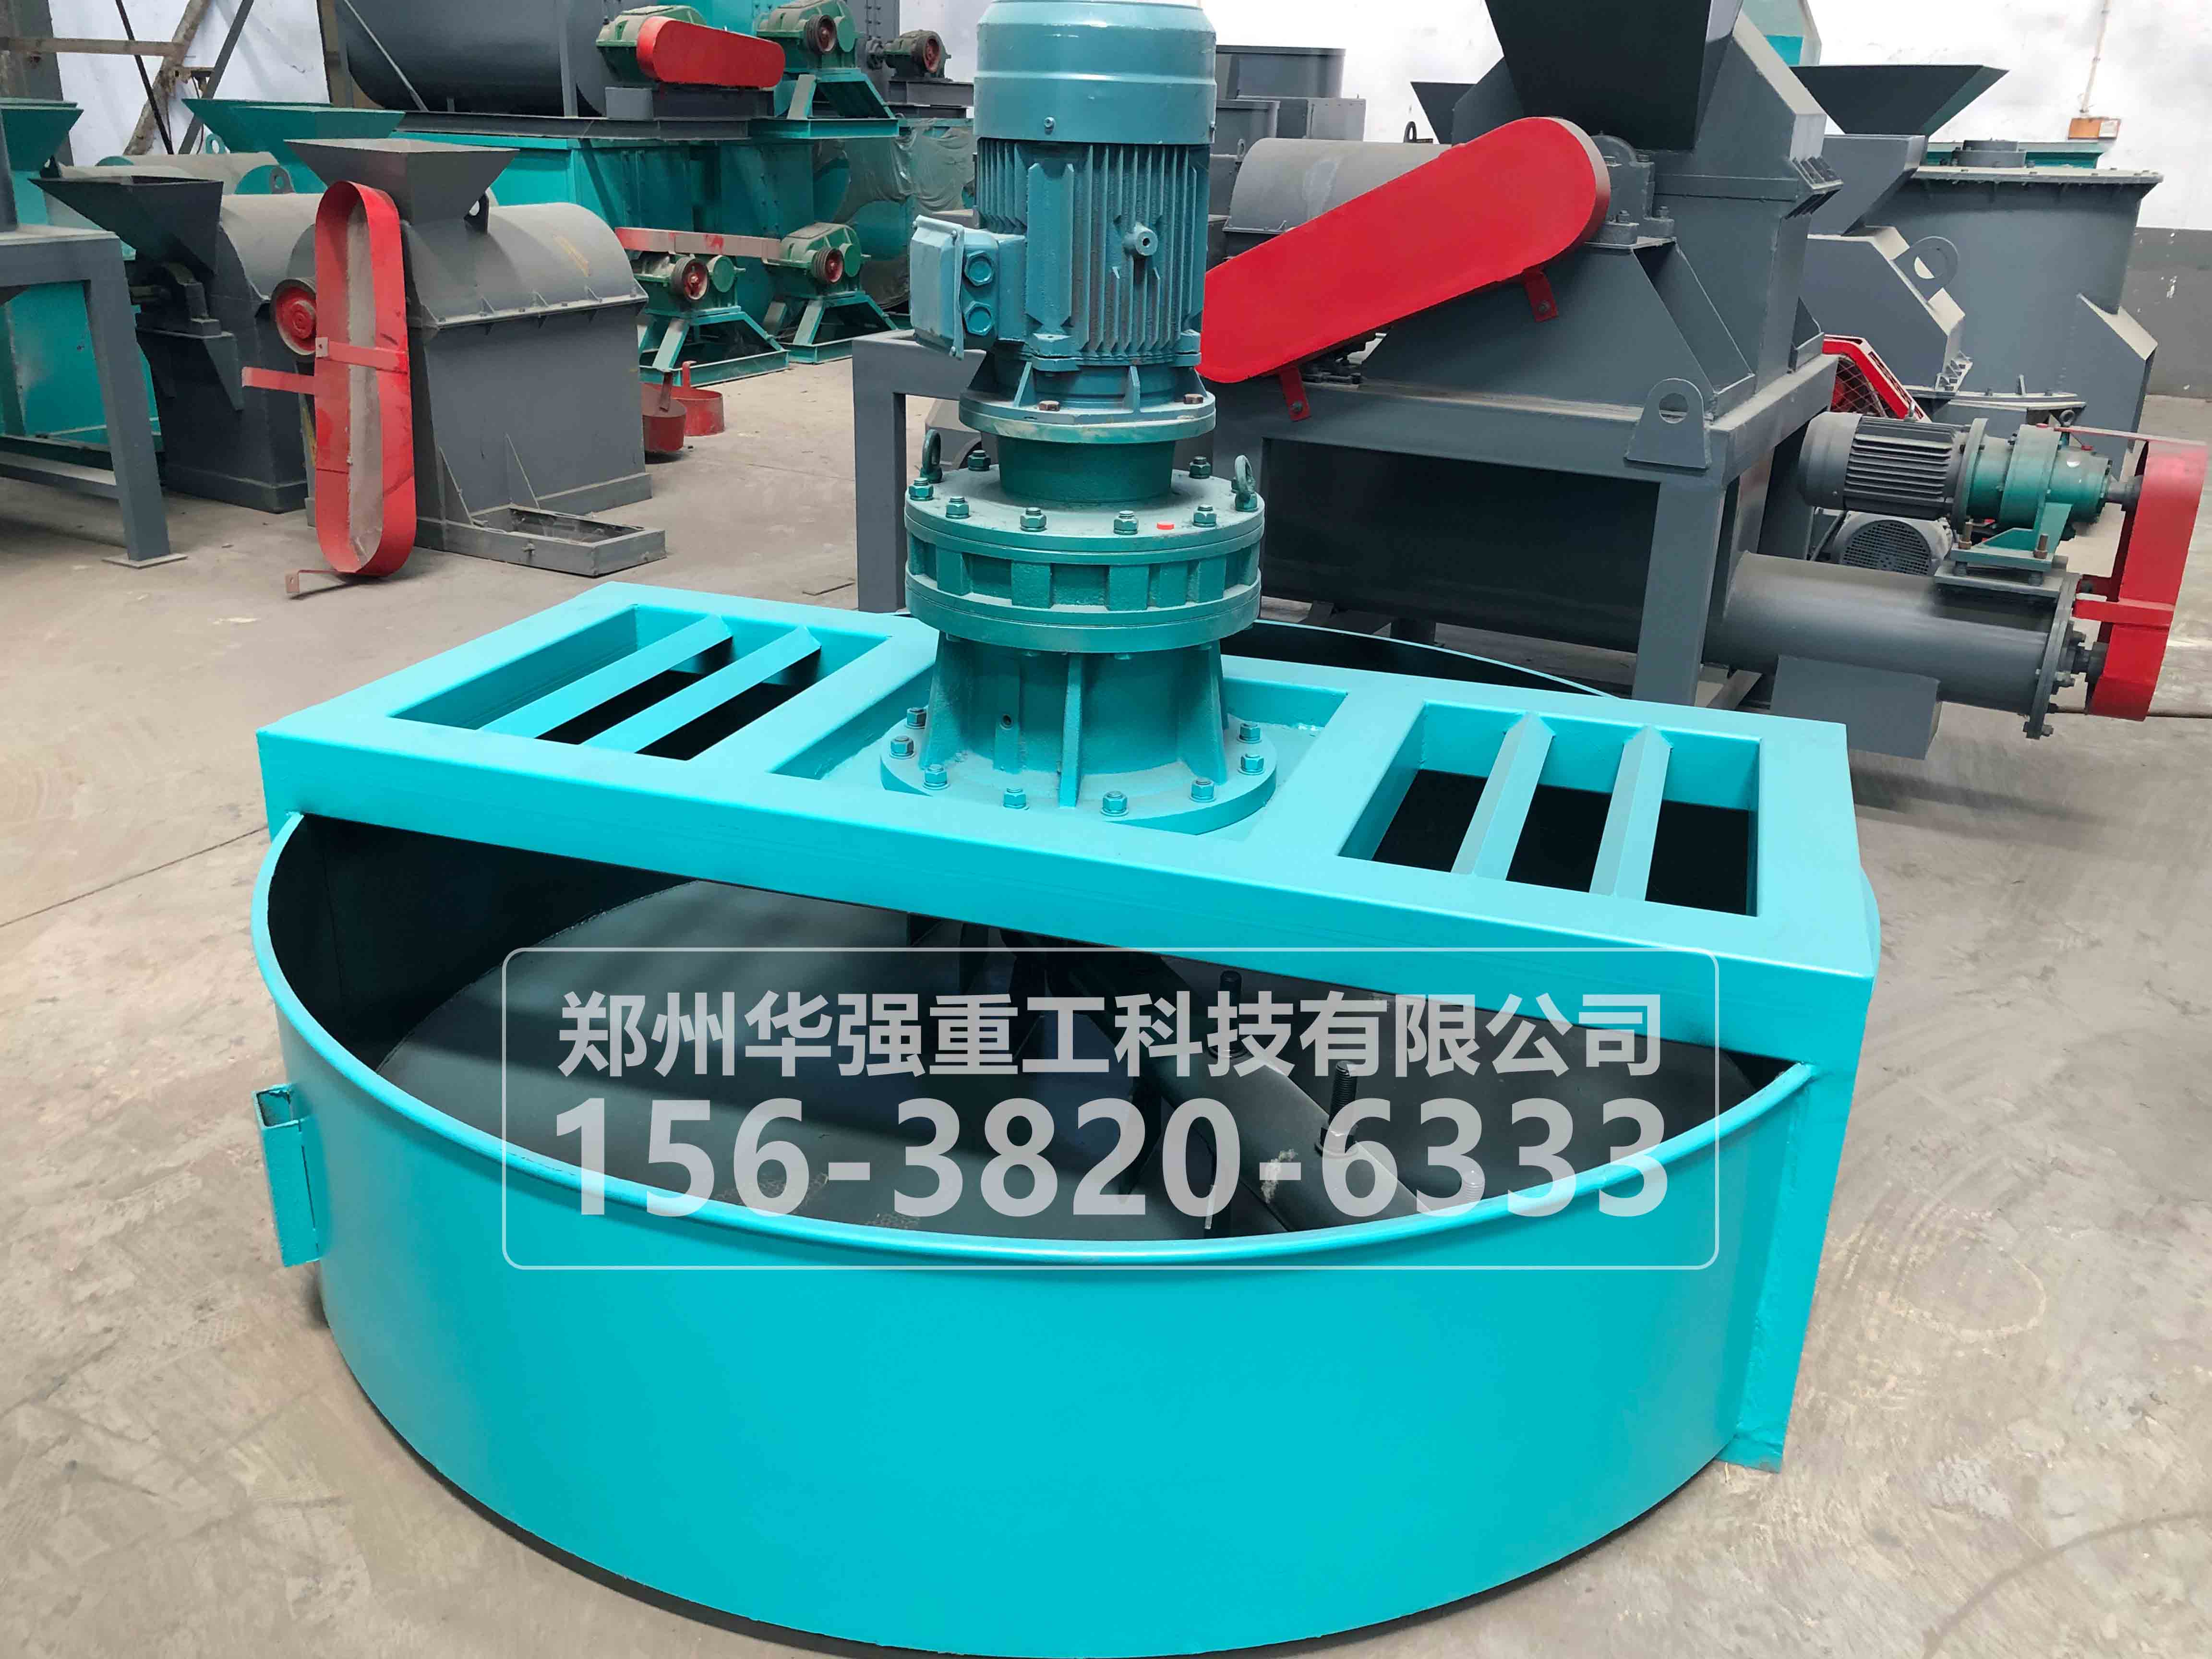
先把结构说清楚。立式圆盘搅拌机的核心是一个水平放置的圆盘,盘中心立着一根主轴,主轴带动桨叶在盘内旋转。圆盘底部正中或偏一侧开一个卸料口,配气动或手动大开门阀。物料全部堆在盘底,靠重力直接落下去,不像卧式机那样需要螺带或桨叶把料沿轴向"推"到出料口。这一"推"一"落"的差别,就是残留率差距的根源。
卧式螺带机卸料时,物料要靠螺带的螺旋推力沿筒体轴线移动,走到端部出料口才能排出。这个过程中总有部分物料停留在螺带背面、筒体两端死角、以及螺带与筒壁的间隙里,需要靠旋转甩落或人工清理。尤其物料含水偏高、有粘性时,壁面上的料根本甩不下来,残留率会明显上升。立式机的物料全部在盘底平面上,卸料口一开,盘内物料失去支撑,整体向下塌落,动力来源是重力而不是机械推力,路径短、无死角。
第二个关键是卸料口的开口比例和位置。立式圆盘搅拌机的底部卸料口通常做成"大开门",开口面积可以达到盘底面积的60%到80%,几乎占满整个盘底,而不是只在角落开一个小阀。开口越大,物料塌落越完整,不会在盘底形成滞留的料堆。卸料阀多采用气动翻板或气动双开门结构,动作时间一般3到5秒全开,配合盘底略微倾斜或平面设计,物料在十几秒内基本排空。部分机型还在卸料口上方加装扇形或耙形桨叶,卸料时低速旋转把余料扫向开口。
第三个是桨叶与盘底的间隙控制。立式机桨叶底边与盘底之间的间隙通常控制在3到5毫米,食品级或高价值物料可做到2到3毫米。间隙越小,盘底残留的料层越薄。这个间隙在卧式机里对应的是螺带与筒壁的间隙,但卧式机的间隙是圆周面上的,物料受阻面积大;立式机的间隙只是盘底那一层平面,残留物总量天然更少。同时很多立式机在桨叶底边加装聚四氟乙烯或聚氨酯刮板,随主轴旋转持续刮擦盘底,形成动态自清洁,残留进一步降低。
第四个是卸料阀本身的密封与残料设计。好的立式机卸料阀在关闭状态下与盘底齐平,不凸出、不凹陷,避免形成一个"坑"让物料积在里面。阀板密封用气囊密封或硅胶密封,既保证混合时不漏料,又不会在阀板边缘挂料。有些厂家还会在阀口下方留一段短溜管,卸料时物料直接落进下方的包装秤或输送设备,不在阀口下方形成堆积。
低残留带来的是直接的生产价值:换配方时的清理时间从几十分钟压缩到几分钟,甚至不用清理直接投下一锅;多品种小批量生产时,不同配方之间的交叉污染可以控制在可忽略范围;对于价值高的物料(预混料、添加剂、菌剂),残留少意味着每批的实际得率更高。这也是为什么饲料预混、食品添加剂、微量配肥这些场景普遍选择立式圆盘搅拌机。
需要提醒的是,低残留是有前提的。物料含水率过高、粘性大时,盘底会形成粘附层,再好的卸料结构也排不干净——立式机对湿料的耐受度不如卧式双轴机,这是选型时要权衡的。另外卸料阀是易损件,阀板变形、密封老化会导致关闭不严、混合时漏料,采购时应把阀板材质、密封形式、开合次数寿命写进合同。验收时可以做一次实测:投一批已知重量的物料,混合卸料后称量残留在盘内的量,算出的百分比就是真实残留率,比看样本数据可靠。
立式圆盘搅拌机残留率低,靠的是"物料全在盘底+大开口底部卸料+重力直接排空+小间隙刮底"这套组合,而不是某个单一部件的功劳。