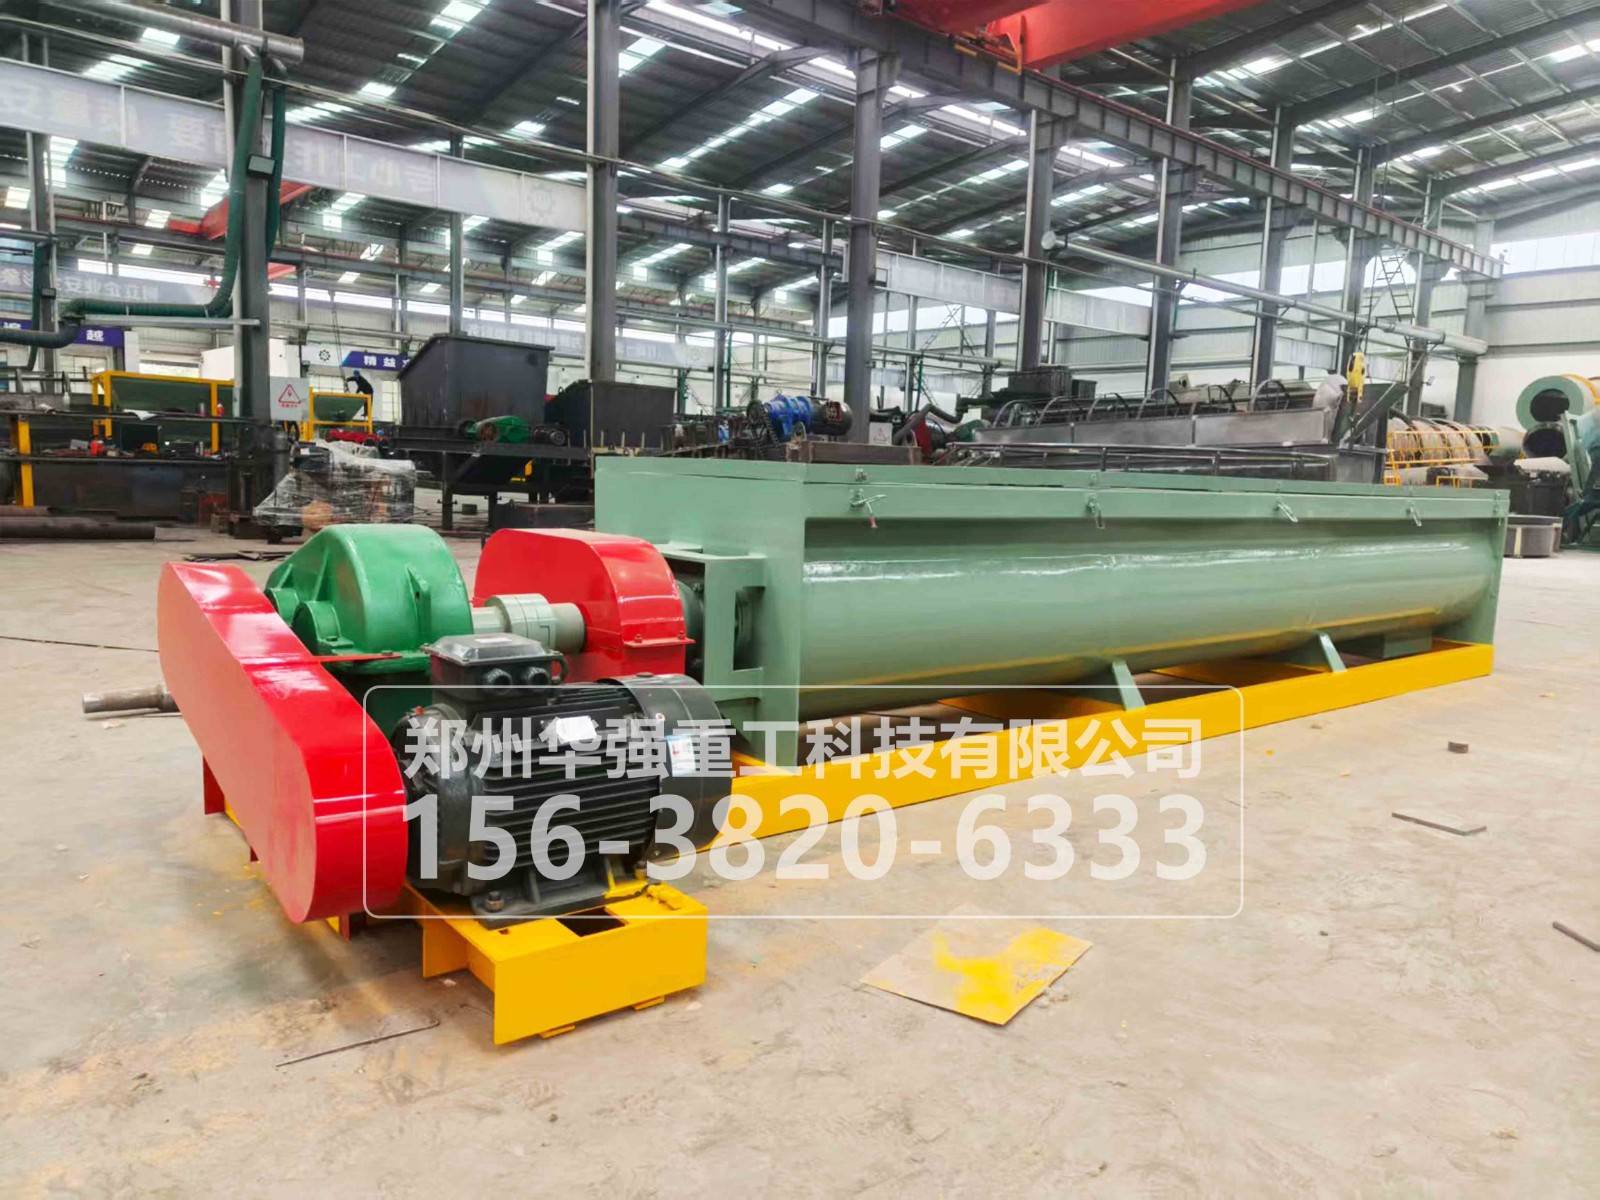
双轴螺带式搅拌机之所以在有机肥配料、复合肥掺混、预混料这些场景里吃得开,核心在于它的混合机理跟单轴螺带、双轴桨叶都不一样——靠的是两根轴上的螺带反向旋转,在U型筒体里形成"复合对流",既有轴向推送又有径向翻滚,物料在里面走的是三维轨迹,不是简单的二维搅动。下面把这套机理拆开讲清楚。
双轴螺带搅拌机的主体是一个U型卧式筒体,筒内平行布置两根主轴,每根轴上焊有内外两层连续螺旋带状叶片。外层螺带和内层螺带的旋向相反——以某一根轴为例,外层螺带把物料从一端推向另一端,内层螺带则把物料往回推。两根主轴之间反向旋转,也就是说左边轴顺时针转,右边轴逆时针转,或者反过来。
这个"反向"是整个混合机制的关键。两轴不是同步同向转,而是对转——物料在两轴之间的区域受到来自两个方向的剪切和翻卷,形成强烈的径向对流。
物料从顶部进料口落入U型筒体后,混合过程同时发生三个方向的运动:
轴向运动——螺带的"推"和"拉"。 每根轴上的外层螺带像一个连续螺旋输送机,把物料沿轴线方向推送。因为两根轴的外层螺带旋向互为镜像,左侧轴的外层螺带把料往右推,右侧轴的外层螺带把料往左推,物料在筒体两端之间来回穿梭。这种轴向对流保证了物料不会长期滞留在一端,是混合均匀的基础动力。
径向运动——两轴反向旋转的"卷"和"翻"。 这是双轴螺带区别于单轴的核心。两轴反向旋转时,两轴之间的物料被两根螺带从两侧同时卷入、向上翻起、再抛落,形成一个持续的"物料瀑布"。这个区域是混合剧烈的地方——不同位置的物料在这里被反复折叠、穿插、重新分布。径向对流的速度远快于轴向推送,是缩短混合周期的主要贡献者。
切向运动——螺带边缘的"刮"和"扬"。 螺带外缘与筒壁之间保持3~5毫米间隙,旋转时边缘对靠近筒壁的物料产生剪切和扬起作用,把贴壁的料层不断剥离开来重新卷入主流。这保证了筒壁附近不形成死区,也是残留率低的原因之一。
三种运动叠加,物料在筒内走的不是直线也不是圆圈,而是一条螺旋前进+翻滚折叠+径向穿插的三维轨迹。每一批物料在3~8分钟内就能完成从分层到均匀的分布。
"增效"来自复合对流——轴向+径向+切向三个方向同时作用,混合速度比单轴螺带快30%~50%,混合均匀度变异系数(CV值)通常能控制在5%以内,好的工况可以到3%以下。
"温和"来自螺带的几何形状——连续螺旋带对物料的作用是推、翻、卷,不是"砸、砍、切"。对比双轴桨叶(无重力)混合机那种高速抛洒、叶片撞击的方式,螺带对颗粒的剪切力小得多。实测数据显示,同样处理包膜尿素或BB肥颗粒,双轴桨叶的破碎率可能在3%~8%,双轴螺带能控制在1%以内,甚至0.5%。这也是控释肥、包膜肥、种子包衣这些"怕破粒"场优选双轴螺带的原因。
两轴不是随便反向转就行,有两个参数直接影响混合效果:
速比。 两根轴的转速通常设计为1:1或接近1:1(常见18~45r/min范围内),也有部分机型设计为内外层螺带差速(约1.2~1.5倍差速)以增强剪切。速比接近1:1时径向对流 均匀;差速设计适合需要轻微打散结团的工况,但破碎率会略升。
相位角。 两根轴上的螺带在圆周方向上有一个固定的相位偏移(通常错开90°~180°),目的是避免两根螺带在近距离处发生干涉,同时保证物料在两轴之间被均匀"咬入"而不是被某一侧螺带独占。相位角调错了,轻则混合不均匀、出现周期性波动,重则螺带碰撞、设备损坏。出厂时相位角已经固定,用户不需要自己调,但验收带料试机时可以观察——如果混合均匀度忽高忽低、呈周期性变化,多半是相位角没对好。
双轴螺带的有效装料系数一般在0.4~0.6(即物料体积占筒体总容积的40%~60%),高度不超过0.7。原因很直接:径向对流需要物料有"翻滚空间"——螺带把料卷起来之后必须能落下去、形成瀑布,如果装太满,物料表面接近螺带顶部,翻滚空间被压缩,径向对流退化成单纯的轴向推送,混合速度骤降、均匀度变差。同时装料过满会增加电机负载,两根轴扭矩不均衡,长期运行加速轴承和减速机磨损。
很多人把双轴螺带和双轴桨叶混为一谈,其实底层逻辑完全不同:
对比项 | 双轴螺带 | 双轴桨叶(无重力) |
|---|---|---|
桨叶形状 | 连续螺旋带 | 离散叶片/桨叶 |
混合机理 | 推+翻+卷(复合对流) | 抛洒+撞击(流态化) |
剪切强度 | 低(温和) | 高(强烈) |
破碎率 | 低(0.5%~1%) | 高(3%~8%) |
混合速度 | 3~8分钟 | 1~3分钟 |
适合物料 | 颗粒、脆性料、需保形的料 | 粉体、需打散的料 |
残留率 | 中等(0.5%~1%) | 较低(0.3%~0.8%) |
一句话:要速度不怕碎选桨叶,要保形怕碎选螺带。如果物料是包膜尿素、控释肥、BB肥颗粒、种子,螺带是 合理的选择;如果是干粉预混、需要打散结块的湿料,桨叶更合适。